


Kingston jest powszechnie kojarzony z pamięciami i nośnikami danych dla komputerów oraz serwerów, ale firma ma również rozbudowaną ofertę rozwiązań dla systemów wbudowanych. Jak ważnym obszarem działalności jest obecnie ten segment?
Kingston od dawna działa znacznie szerzej niż tylko na rynku komputerów osobistych. Dostarczamy pamięci i nośniki danych do serwerów, macierzy dyskowych, systemów wbudowanych, urządzeń przemysłowych oraz własnych rozwiązań projektowanych przez różnych producentów. W tych zastosowaniach komponenty te często są częścią urządzeń, które mają być produkowane i eksploatowane przez wiele lat. Oznacza to, że dla klienta równie istotne jak wydajność stają się niezawodność, pełna kompatybilność z platformą, stabilność pracy oraz możliwość długoterminowego utrzymania produktu. Dlatego traktujemy tę działalność nie jako prostą sprzedaż komponentów, lecz odrębny obszar, w ramach którego współpraca z producentami systemów przemysłowych nawiązywana jest już na etapie ich projektowania.
Czy wśród polskich podmiotów jest coś charakterystycznego lub odmiennego wobec innych rynków europejskich w tym obszarze?
Polska posiada dużą liczbę biur inżynieryjnych i projektowych, które zajmują się projektowaniem platform i urządzeń do zastosowań przemysłowych. Większość tych projektów jednak trafia do Chin, gdzie zakontraktowane firmy wykonują konkretne urządzenia. Ciekawą z naszego punktu widzenia grupą są producenci sprzętu wojskowego.
Czym w praktyce różnią się wymagania dotyczące pamięci i nośników danych w urządzeniach przemysłowych i systemach wbudowanych od tych, które znamy z rynku konsumenckiego?
Cykl życia sprzętu konsumenckiego jest zazwyczaj stosunkowo krótki, a producent może w jego kolejnej generacji zastosować zupełnie inne komponenty. W urządzeniach przemysłowych i systemach wbudowanych sytuacja wygląda inaczej, bowiem taki sprzęt może być projektowany i utrzymywany przez 5‒7 lat, podczas gdy technologie konsumenckie i interfejsy zmieniają się znacznie szybciej. Producenci urządzeń przemysłowych i systemów wbudowanych potrzebują więc gwarancji niezmienności parametrów i stałej dostępności komponentów, co pozwoli im na spokojną obsługę ich systemów przez cały okres eksploatacji. Zmiana typu pamięci lub nośnika danych mogłaby bowiem oznaczać konieczność ponownego przetestowania całego urządzenia, a w niektórych przypadkach również zmianę jego konstrukcji i oprogramowania. Dlatego wybór tych komponentów staje się decyzją projektową o długofalowych konsekwencjach.
Jakie rozwiązania w tym obszarze oferuje Kingston?
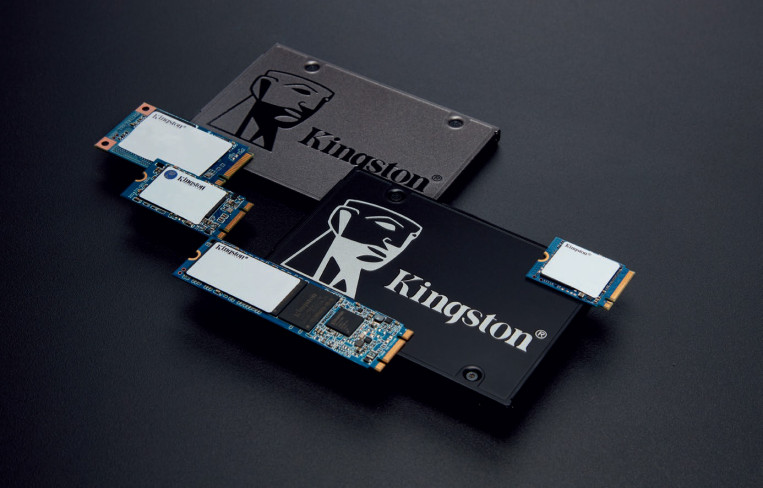
Nasza oferta obejmuje przede wszystkim moduły DRAM i dyski SSD ze ściśle kontrolowaną listą materiałową (BOM), przeznaczone do pracy w komercyjnym zakresie temperatur, a także dyski SSD SATA i-Temp oraz karty pamięci flash przystosowane do pracy w przemysłowym zakresie temperatur od –40°C do +85°C. Poszczególne produkty dobierane są w zależności od wymagań konkretnego urządzenia, jego sposobu pracy, oczekiwanej wydajności i warunków środowiskowych. W Polsce sporym zainteresowaniem nadal cieszą się pamięci DRAM i SSD w urządzeniach brzegowych – PC lub Industrial PC, jeśli tylko nasze komponenty spełniają specyfikację. Mamy również stałą grupę odbiorców naszych przemysłowych kart SD i microSD, a także kart microSD o podwyższonej wytrzymałości. Tutaj głownie zaspokajamy potrzeby rynku urządzeń mobilnych, takich jak skanery kodów kreskowych czy QR, a także kamer CCTV.
Dlaczego w przypadku urządzeń przemysłowych czy systemów wbudowanych nie można po prostu zastosować standardowego dysku SSD lub kart pamięci flash?
Technicznie jest to możliwe, ale w wielu zastosowaniach byłoby mogłoby to wiązać się z dodatkowym ryzykiem. Urządzenia przemysłowe mogą pracować nieprzerwanie przez wiele lat, przy minimalnych przestojach lub bez nich, często w trudnych warunkach pracy, które mogą przyspieszać degradację ich podzespołów. Wiele z nich zapisuje dane w trybie ciągłym, a do tego bywają zainstalowane w miejscach, w których ich serwisowanie jest trudne i kosztowne. Dlatego nośnik powinien być dobierany nie tylko pod kątem wydajnościowych wymogów urządzenia w momencie jego projektowania, lecz także z uwzględnieniem rzeczywistych warunków pracy i przewidywanego czasu eksploatacji.
W przypadku dysków SSD przy wyborze i ocenie dostępnych rozwiązań należy uwzględnić wiele czynników. Ponieważ sposób wykorzystania dysku może znacząco różnić się od typowego zastosowania w komputerze osobistym, należy przeanalizować obciążenie nośnika w całym przewidywanym okresie eksploatacji systemu. Pozwala to ocenić, czy wybrane rozwiązanie spełni wymagania dotyczące trwałości, niezawodności i wydajności stawiane przez zastosowania przemysłowe przez cały okres pracy urządzenia. Kolejnym istotnym czynnikiem jest temperatura. W środowisku przemysłowym zbyt wysoka temperatura pracy może uruchomić mechanizmy ograniczania wydajności dysku SSD, chroniące go przed uszkodzeniem, ale mogące jednocześnie negatywnie wpływać na działanie całego systemu.
Dyski SSD Kingston Embedded mają ściśle kontrolowaną listę materiałową (BOM), co pomaga zapewnić niezmienność komponentów i oprogramowania układowego przez cały okres życia produktu. Dla producentów systemów przemysłowych, którzy poświęcają dużo pracy na kwalifikację nośników danych, oznacza to większą pewność, że dysk SSD zakwalifikowany na etapie projektowania pozostanie niezmieniony po przejściu od prototypu do produkcji seryjnej.
Kingston rozwija również ofertę przemysłowych pamięci DRAM. Co z punktu widzenia projektanta urządzenia daje zastosowanie takiego rozwiązania?
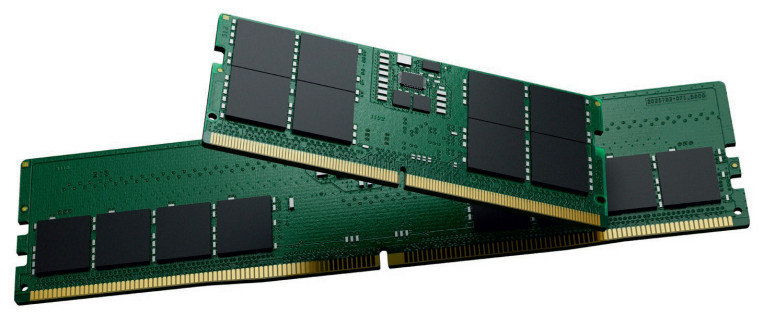
Pamięć DRAM jest częścią architektury każdego cyfrowego urządzenia i musi być dopasowana do jego procesora, płyty głównej, wymagań dotyczących wydajności oraz warunków pracy. Kingston oferuje różne rozwiązania DRAM dla systemów wbudowanych, w tym pamięci w postaci pojedynczych układów DDR3, DDR4, LPDDR4 i LPDDR4X w obudowach FBGA, a także moduły DDR4 i DDR5 typu UDIMM i SODIMM w różnych pojemnościach.
Coraz więcej urządzeń przemysłowych i systemów wbudowanych działa na brzegu sieci – wykonują lokalnie analizę danych i zadania związane ze sztuczną inteligencją, a na serwery wysyłają wyniki tych obliczeń. Czy wpływa to na wymagania dotyczące pamięci i nośników danych?
Zdecydowanie, rozwój przetwarzania brzegowego jest jednym z głównych czynników zwiększających znaczenie pamięci DRAM i nośników danych w urządzeniach nowej generacji. Przenoszenie obliczeń bliżej miejsca, w którym powstają dane, oznacza, że urządzenie musi lokalnie przechowywać i przetwarzać coraz większe ich ilości. Dotyczy to między innymi systemów wizyjnych, automatyki, robotyki czy urządzeń wykorzystujących modele sztucznej inteligencji do analizy obrazu lub innych danych. W takich zastosowaniach znaczenie ma nie tylko większa pojemność, ale również przepustowość pamięci, szybkość dostępu do danych, zużycie energii i trwałość przy określonym sposobie użytkowania, a szczególnie odporność na zmienność temperatur.
Jakie działania podejmują producenci pamięci i nośników danych, aby zagwarantować obiecywane przez nich niezawodność, kompatybilność i długi cykl życia?
Te deklaracje są poparte przede wszystkim kompleksowymi procesami kwalifikacji i testowania produktów. Kingston przeprowadza testy obejmujące zgodność z różnymi platformami, niezawodność, działanie w określonych warunkach środowiskowych oraz kontrolę jakości na etapie produkcji. Kingston udostępnia również plan rozwoju produktów z oferty Embedded obejmujący kilka kolejnych kwartałów, a także z 90-dniowym wyprzedzeniem informuje o zmianach produktów (Product Change Notification, PCN), aby ograniczyć ryzyko przestojów operacyjnych. Ma to szczególne znaczenie w przypadku pamięci i nośników danych, ponieważ w zastosowaniach przemysłowych nawet niewielka zmiana parametrów pracy pojedynczego komponentu może wpłynąć na działanie całego systemu. Celem jest ograniczenie ryzyka, że problem zostanie wykryty po wdrożeniu komponentu do produkcji urządzenia lub, co gorsza, już podczas jego eksploatacji u użytkownika.
Dlaczego zarządzanie cyklem życia komponentów i współpraca z dostawcą już na etapie projektowania urządzenia są tak ważne dla producentów przemysłowych?
Urządzenia przemysłowe są często projektowane i produkowane przez wiele lat, podczas gdy technologie pamięci i nośników danych zmieniają się znacznie szybciej. Zmiana pojedynczego komponentu może wymagać ponownych testów i kwalifikacji całego urządzenia, generując dodatkowe koszty i opóźnienia. Dlatego staramy się angażować w projekty możliwie wcześnie, a najczęściej rozpoczynamy współpracę, gdy nasze pamięci lub dyski SSD trafiają do testów i walidacji. Na tym etapie nasi inżynierowie pozostają w stałym kontakcie z klientem, wspierając go w ocenie rozwiązania i identyfikacji ewentualnych problemów. Takie podejście pozwala lepiej przygotować urządzenie do produkcji oraz ograniczyć ryzyko związane z późniejszymi zmianami komponentów.
W ostatnich czasach rynek boryka się z nadmiarowym popytem na pamięci i nośniki danych. W przypadku producentów rozwiązań dla systemów wbudowanych brak możliwości kupna jednego komponentu może przyczynić się do bardzo poważnych strat. Jakie działania podejmuje Kingston, aby zapobiec takim sytuacjom?
Absolutnie zdajemy sobie sprawę, że w przypadku urządzeń produkowanych seryjnie dostępność komponentów jest elementem bezpieczeństwa całego procesu produkcyjnego. Jeżeli określony typ pamięci, SSD lub karty pamięci zostanie wykorzystany w projekcie i nagle przestanie być dostępny, problem nie ogranicza się do zakupu innego produktu. Nowy komponent może wymagać testów, zmian w oprogramowaniu lub ponownej kwalifikacji całego urządzenia.
Dlatego wspólnie z producentami rozwiązań przemysłowych tworzymy plany zapotrzebowania i na ich podstawie priorytetowo traktujemy kwestie dostępności komponentów z zamówionej przez nich puli. Dzięki temu obie strony mają możliwość planowania dostaw w dłuższym okresie. Jeżeli produkt zostanie wycofany z oferty, 90-dniowe wyprzedzenie w powiadomieniu PCN pozwala producentom odpowiednio wcześnie zaplanować niezbędne zmiany. Sytuacja jednak zmienia się dynamicznie, więc dostępność oraz ceny bezpośrednio uzależnione są od producentów kości pamięci, z którymi współpracuje Kingston.
Jak w najbliższych latach będzie zmieniała się oferta Kingstona dla producentów systemów wbudowanych?
Rozwój sztucznej inteligencji, przetwarzania brzegowego, automatyzacji i coraz bardziej autonomicznych urządzeń będzie zwiększał wymagania dotyczące pamięci i przechowywania danych. Można oczekiwać dalszego rozwoju zarówno dysków SSD przeznaczonych do systemów wbudowanych, jak i pamięci DRAM oraz kart pamięci, przy jednoczesnym nacisku na ich niezawodność i długi cykl życia. Jednocześnie podstawowe potrzeby producentów urządzeń pozostaną podobne: będą potrzebowali komponentów o przewidywalnych parametrach, odpowiedniej dostępności i możliwości wykorzystania przez cały okres życia projektu. Dla nas oznacza to konieczność rozwijania produktów i wsparcia z uwzględnieniem zarówno rosnących wymagań technicznych, jak i potrzeby długoterminowej współpracy z producentami systemów przemysłowych.
Co wyróżnia podejście Kingstona do współpracy z producentami urządzeń na tle relacji z typowym dostawcą komponentów?
W przypadku producentów urządzeń przemysłowych i systemów wbudowanych znaczenie ma nie tylko sam komponent, lecz także to, jak dobrze dostawca rozumie specyfikę działalności klienta i potrafi wspierać go w dłuższej perspektywie. Kingston łączy doświadczenie w produkcji pamięci i nośników danych z zapleczem technicznym oraz współpracą z producentami na etapie projektowania i wdrażania urządzeń. Takie podejście pozwala uwzględniać wymagania konkretnego projektu, zamiast ograniczać relację do transakcji handlowej. To właśnie oddaje sens podejścia „Built on Commitment” – przekonanie, że wartość marki buduje się nie tylko jakością produktów, ale również odpowiedzialnością za relacje z klientami i partnerami.


