Obudowa jako element projektu
Wybór obudowy bywa odkładany na końcowy etap prac, gdy zakończono już prowadzenie ścieżek na PCB i rozmieszczanie komponentów. Tymczasem konstrukcja obudowy wpływa na wymiary płytki, położenie otworów montażowych, maksymalną wysokość elementów nad laminatem oraz przestrzeń dostępną na okablowanie.
Złącze przesunięte o kilka milimetrów względem ścianki, kondensator elektrolityczny wyższy niż wolna przestrzeń pod pokrywą czy brak miejsca na wymagany promień gięcia kabla to problemy, które często ujawniają się dopiero podczas montażu prototypu. Ich usunięcie może wymagać zmian w projekcie PCB lub konstrukcji mechanicznej urządzenia. Dlatego już na etapie rozmieszczania komponentów warto uwzględnić model 3D obudowy i zweryfikować wzajemne położenie elementów elektronicznych oraz mechanicznych.
Materiały i właściwości obudów
O wyborze tworzywa decydują przede wszystkim wymagania dotyczące zakresu temperatur, palności, odporności na promieniowanie UV, substancje chemiczne oraz obciążenia mechaniczne. Istotne jest przy tym rozróżnienie właściwości poszczególnych gatunków materiału, ponieważ parametry konkretnego tworzywa mogą odbiegać od wartości typowych dla całej grupy polimerów.
W ofercie Kradex wykorzystywane są m.in. ABS, ABS V0, poliwęglan (PC), polistyren (PS) oraz ASA. Materiały te różnią się właściwościami użytkowymi i przeznaczeniem.
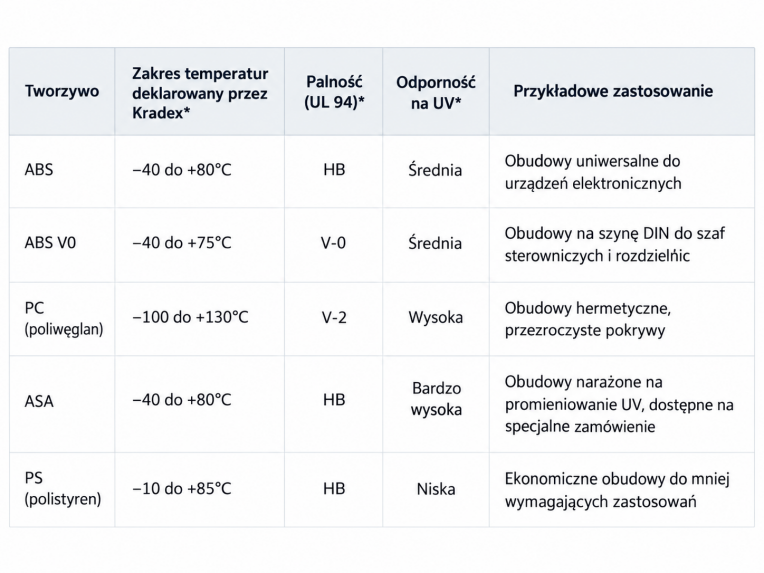
ABS jest często stosowany w obudowach urządzeń pracujących wewnątrz pomieszczeń. W zastosowaniach, w których normy bezpieczeństwa określają wymagania dotyczące palności materiału obudowy, konieczny może być wybór tworzywa o odpowiedniej klasie, np. ABS V-0. Należy jednak pamiętać, że klasyfikacja UL 94 określa zachowanie materiału w zdefiniowanych warunkach badania, a nie odporność ogniową gotowego urządzenia.
Poliwęglan wyróżnia się dużą odpornością na uderzenia i szerokim deklarowanym zakresem odporności termicznej. Jego przydatność w środowisku narażonym na działanie substancji chemicznych wymaga jednak sprawdzenia odporności na konkretne związki i ich stężenia. W urządzeniach montowanych na zewnątrz szczególnego znaczenia nabiera odporność na promieniowanie UV. Pod tym względem korzystnymi właściwościami wyróżnia się ASA, natomiast wykorzystanie polistyrenu wymaga uwzględnienia jego ograniczonej odporności na czynniki atmosferyczne i obciążenia mechaniczne.
Szczelność i odporność mechaniczna
Stopień ochrony IP powinien odpowiadać rzeczywistym warunkom eksploatacji urządzenia. Pierwsza cyfra kodu określa poziom ochrony przed dostępem do części niebezpiecznych i wnikaniem ciał stałych, natomiast druga odnosi się do ochrony przed wodą. W przypadku IP6X obudowa zapewnia pyłoszczelność, ale odporność na działanie wody wymaga odrębnego określenia.
W badaniach klasyfikacyjnych IPX5 stosuje się strumień wody o natężeniu około 12,5 l/min, a IPX6 – około 100 l/min. IPX7 odnosi się do ochrony podczas krótkotrwałego zanurzenia, natomiast IPX8 do zanurzenia w warunkach określonych dla danego wyrobu. Ochrona przed zanurzeniem nie oznacza automatycznie odporności na silne strugi wody. W urządzeniach poddawanych myciu wysokociśnieniowemu, np. w przemyśle spożywczym, konieczne jest dodatkowo uwzględnienie temperatury i ciśnienia wody oraz odpowiedniej klasy ochrony.
Odporność na uderzenia opisuje odrębna klasyfikacja IK. Przykładowo IK08 odpowiada energii uderzenia 5 J, a IK10 – 20 J. Parametr ten ma szczególne znaczenie w przypadku urządzeń instalowanych w miejscach narażonych na uszkodzenia mechaniczne.
O szczelności obudowy decyduje nie tylko materiał korpusu, ale również konstrukcja połączenia z pokrywą, rodzaj uszczelki i sposób jej docisku. W wybranych obudowach hermetycznych Kradex stosuje uszczelki wylewane Fermapor K-31. Producent udostępnia także zestawienia modeli z określonymi stopniami ochrony IP i IK. Parametry te dotyczą jednak konkretnych konstrukcji, a nie wszystkich obudów wykonanych z danego materiału.
Szczególnej uwagi wymaga zachowanie szczelności po wykonaniu dodatkowych otworów. Przepusty kablowe i złącza panelowe powinny być wyposażone w odpowiednio dobrane elementy uszczelniające. Każda modyfikacja może wpłynąć na stopień ochrony, dlatego nie należy automatycznie przypisywać zmodyfikowanej obudowie parametrów jej wersji katalogowej. W szczelnych konstrukcjach pracujących przy zmiennych temperaturach można również rozważyć zastosowanie membrany wyrównującej ciśnienie, ograniczającej różnice ciśnień między wnętrzem a otoczeniem.
Montaż elektroniki i odprowadzanie ciepła
Zgodność wymiarów zewnętrznych nie przesądza jeszcze o przydatności obudowy do określonego projektu. Rozstaw słupków lub prowadnic wpływa na położenie otworów montażowych PCB, a dostępna przestrzeń nad płytką ogranicza wysokość komponentów. Wyświetlacze i przyciski muszą być odpowiednio dopasowane do otworów w pokrywie, z uwzględnieniem tolerancji wykonania elementów oraz luzów montażowych.
Podobne wymagania dotyczą złączy wyprowadzonych na ścianki obudowy. Konieczne jest zapewnienie miejsca nie tylko na samo złącze, ale również na współpracujący z nim wtyk oraz przewód o odpowiednim promieniu gięcia.
Osobnym zagadnieniem jest odprowadzanie ciepła. Szczelne obudowy wykonane z tworzyw sztucznych mogą utrudniać wymianę ciepła z otoczeniem ze względu na stosunkowo niską przewodność cieplną materiału. Temperatura podzespołów zależy wówczas m.in. od strat mocy, temperatury otoczenia, rozmieszczenia elementów i sposobu przekazywania ciepła do ścianek.
Przy większych stratach mocy konieczne może być zastosowanie dodatkowego radiatora, odpowiednio zaprojektowanej drogi przewodzenia ciepła lub obudowy metalowej. Wprowadzenie otworów wentylacyjnych może poprawić wymianę ciepła z otoczeniem, ale wymaga ponownej oceny stopnia ochrony IP. Dlatego sposób chłodzenia oraz wymagania dotyczące szczelności należy uwzględnić już na etapie projektowania urządzenia.
Modyfikacje gotowych obudów
W przypadku prototypów oraz krótkich i średnich serii produkcyjnych często stosowanym rozwiązaniem jest dostosowanie obudowy katalogowej do konkretnego urządzenia. Zakres modyfikacji może obejmować wykonanie otworów pod złącza, przyciski i diody sygnalizacyjne, okien wyświetlaczy, podfrezowań pod klawiatury membranowe, gwintów oraz dodatkowych elementów mocujących. Możliwa jest także personalizacja wyglądu obudowy przez nadruki lub malowanie.
Kradex oferuje frezowanie otworów, podfrezowań i gwintów w obudowach wykonanych m.in. z ABS, PC, PS i poliestru. Producent deklaruje dokładność obróbki do 0,2 mm. Standardowo usługa realizowana jest dla serii od 50 sztuk, jednak istnieje możliwość przygotowania pojedynczego prototypu, również na bazie obudowy innego producenta.
Projektując otwory pod elementy panelowe, należy uwzględnić łańcuch tolerancji obejmujący obróbkę obudowy, położenie komponentów na PCB oraz sposób mocowania płytki. Wymiary otworu powinny zapewniać wymagany luz montażowy, zamiast odpowiadać wyłącznie nominalnym wymiarom złącza z karty katalogowej.
Do przygotowania wyceny obróbki potrzebne są m.in. oznaczenie obudowy, liczba sztuk, liczba obrabianych powierzchni oraz wymiary i rozmieszczenie otworów. Istotnym elementem dokumentacji jest rysunek techniczny, umożliwiający ocenę wykonalności modyfikacji. Otwory zlokalizowane zbyt blisko krawędzi, żeber wzmacniających lub rowków uszczelki mogą osłabiać konstrukcję i wpływać na jej szczelność.
Przykładem dostosowania standardowej konstrukcji jest sterownik wykonany z wykorzystaniem obudowy katalogowej Z46. W pokrywie przygotowano otwory dopasowane do elementów panelu, a płytkę z przyciskami i wyświetlaczem zamocowano na dodatkowych słupkach. Według opisu projektu Kradex w wersji produkcyjnej przewidziano klejenie lub zgrzewanie słupków. Rozwiązanie pokazuje możliwość dopasowania obudowy katalogowej do konkretnego układu elektronicznego bez konieczności projektowania całkowicie nowego korpusu.
Obudowa katalogowa czy indywidualna?
Wybór pomiędzy gotową obudową, modyfikacją istniejącego modelu a opracowaniem nowej konstrukcji zależy od przewidywanej wielkości produkcji, wymaganej geometrii i kosztów oprzyrządowania. Każde z tych rozwiązań ma inne ograniczenia techniczne oraz ekonomiczne.
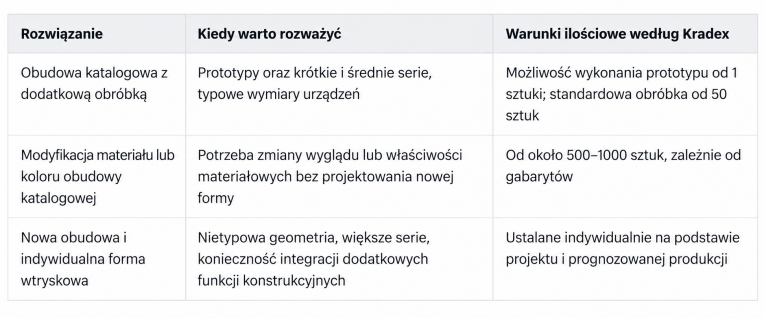
Próg 500–1000 sztuk dotyczy określonych zmian materiałowych lub kolorystycznych w procesie produkcyjnym, a nie frezowania gotowych korpusów. Obróbka mechaniczna może być wykonywana również dla pojedynczych egzemplarzy.
W przypadku nowej konstrukcji proces obejmuje opracowanie modelu 3D, analizę geometrii, w tym możliwość przeprowadzenia symulacji procesu wtrysku, a następnie przygotowanie formy wtryskowej. Na tym etapie istotne są m.in. grubość ścianek, rozmieszczenie żeber wzmacniających, sposób połączenia elementów oraz wymagania dotyczące montażu elektroniki.
Wykonanie indywidualnej formy wiąże się z dodatkowymi nakładami, które należy odnieść do przewidywanej wielkości produkcji i okresu eksploatacji wyrobu. Dlatego przed podjęciem decyzji o nowej konstrukcji warto porównać jej koszty z możliwościami dostosowania standardowego modelu katalogowego.
Weryfikacja przed produkcją
Przed skierowaniem obudowy do produkcji seryjnej konieczne jest sprawdzenie zgodności rozwiązania z wymaganiami konstrukcyjnymi i środowiskowymi. Weryfikacja powinna obejmować:
-
Zgodność mechaniczną – porównanie modelu 3D obudowy z projektem PCB, z uwzględnieniem wysokości komponentów i rozmieszczenia elementów montażowych.
-
Montaż próbny – sprawdzenie dopasowania elektroniki w zmodyfikowanym prototypie, dostępu do złączy oraz wymaganych luzów montażowych.
-
Warunki termiczne – pomiar temperatury podzespołów i wnętrza zamkniętej obudowy przy maksymalnym przewidywanym obciążeniu.
-
Odporność środowiskową i mechaniczną – ocenę, a w razie potrzeby badania wymaganych parametrów IP i IK po wykonaniu otworów, montażu dławnic i złączy.
-
Właściwości materiału – potwierdzenie odpowiedniej klasy palności, odporności chemicznej i dopuszczalnych warunków eksploatacji na podstawie dokumentacji technicznej konkretnego tworzywa.
Dobór obudowy powinien przebiegać równolegle z projektowaniem elektroniki. Uwzględnienie wymagań mechanicznych, środowiskowych i termicznych na wczesnym etapie pozwala ograniczyć ryzyko kolizji montażowych oraz konieczność wprowadzania zmian w projekcie PCB po wykonaniu prototypu.
Źródło: Kradex
Więcej na www.kradex.com.pl