Jednoczesne testowanie obu stron PCB i wysoka precyzja
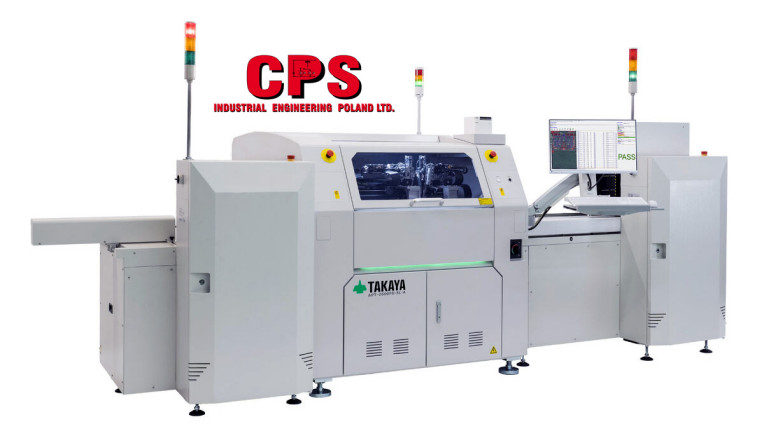
Kluczowym powodem wyboru modelu TAKAYA APT-2600FD-A przez inwestora była możliwość jednoczesnego testowania obu stron płytki drukowanej. Konfiguracja sprzętowa tego flagowego systemu obejmuje 4 głowice i 6 sond pomiarowych umieszczonych od góry oraz 2 głowice i 4 sondy umieszczone od dołu (łącznie 6 głowic i 10 latających igieł). Taka architektura pozwala na znaczne zwiększenie pokrycia testowego przy jednoczesnym wyeliminowaniu konieczności obracania płytki. Przekłada się to bezpośrednio na skrócenie czasu trwania cyklu pomiarowego oraz zminimalizowanie ryzyka mechanicznego uszkodzenia pakietu w trakcie procesu.
Urządzenie dostosowane jest do testowania współczesnych obwodów o bardzo wysokim upakowaniu elementów. Powtarzalność pozycjonowania sond w systemie sięga ±25 μm, natomiast minimalny rozmiar pola kontaktowego (pada) dla sond latających wynosi 50 μm. Połączenie wielu sond oraz wydajnej jednostki pomiarowej pozwala na sprawne przeprowadzanie kontroli w warunkach dużej gęstości połączeń.
Bezpieczeństwo komponentów i stabilność pomiarowa
Wraz z dużą szybkością pozycjonowania w systemie zastosowano rozwiązania chroniące delikatne struktury drukowane. Zaimplementowana technologia ZERO Impact Probe Control (Soft Touch z opcją „Zero Speed”) redukuje prędkość sondy do zera tuż przed kontaktem z punktem pomiarowym. Płytka kontaktowana jest wyłącznie za sprawą siły nacisku sprężyny igły, co redukuje naprężenia mechaniczne i chroni wrażliwe punkty na PCB.
Dla zapewnienia powtarzalności wyników system wyposażono w automatyczny mechanizm czyszczenia sond. Usuwa on w zaplanowanych odstępach czasu pozostałości topnika oraz zanieczyszczenia osadzające się na igłach, co zapobiega błędnym odczytom pomiarowym. Architektura pomiarowa opiera się na 16-bitowym przetworniku DAC/ADC, wielokrotnych 4-kwadrantowych zasilaczach DC oraz programowalnym generatorze sygnałowym AC, co umożliwia wykonywanie zarówno testów In-Circuit (ICT), jak i złożonych testów funkcjonalnych.
Zaawansowane opcje optyczne, diagnostyczne i integracyjne
System optyczny testera wykorzystuje cyfrowe kamery kolorowe CMOS wyposażone w płynną soczewkę („Liquid Lens”) z funkcja autofokusa oraz rozpoznawaniem znaków OCR. Narzędzie 3D Color Real Map umożliwia trójwymiarową wizualizację sprawdzanej baugruppy, co znacząco usprawnia proces debugowania i weryfikacji trudno dostępnych połączeń po obu stronach PCB. Urządzenie dysponuje ponadto czterokierunkowym oświetleniem bocznym do odczytu grawerów laserowych oraz opcjonalnymi sensorami bezdotykowego pomiaru temperatury półprzewodników z uwzględnieniem ich współczynnika temperaturowego.
Tester wspiera ponadto wykrywanie błędów lutowania układów scalonych IC-Open (m.in. BGA, QFP, SOJ), ilościowy pomiar barwy i jasności diod LED, laserowy pomiar odkształceń płytki i wysokości komponentów oraz testowanie długich płyt do 890 mm. Możliwe jest również łączenie procedur z techniką Boundary Scan i systemem Multiprobe.
Integracja inline i elastyczność w dobie Smart Factory
Wersja APT-2600FD-A została przystosowana do pracy w automatycznych liniach produkcyjnych (wersja inline), umożliwiając automatyczny załadunek pakietów z prędkością do 40 m/min. Sprzęt obsługuje standardy komunikacji SMEMA oraz IPC-HERMES-9852, a także zapewnia wymianę danych z systemami MES poprzez protokół OPC UA.
Brak wymogu stosowania dedykowanych adapterów igłowych (fixtur) eliminuje koszty i czas potrzebny na ich przygotowanie. Sprawia to, że system cechuje się wysoką elastycznością produkcyjną – od etapu prototypowania po produkcję seryjną przy częstych zmianach asortymentu.
Wymierne efekty operacyjne osiągnięte przez klienta:
- maksymalizacja pokrycia testowego poprzez jednoczesny pomiar z obu stron płytki;
- skrócenie czasu trwania testu oraz wzrost ogólnej wydajności kontrolnej;
- wyższa elastyczność produkcji dzięki eliminacji kosztów i czasu związanego z dedykowanymi fixture'ami;
- redukcja ryzyka uszkodzeń PCB poprzez sterowanie siłą nacisku sond Soft Touch;
- pełna gotowość do dalszej automatyzacji w ramach koncepcji Smart Factory oraz integracji z MES.
Źródło: CPS-IEP Sp. z o.o.
Więcej na www.cps.com.pl