


Wilgoć jako zagrożenie dla komponentów SMD
Obudowy wielu układów scalonych do montażu powierzchniowego (SMD, Surface Mount Device) są wykonane z materiałów higroskopijnych, m.in. tłoczyw epoksydowych. Wilgoć wnika do ich wnętrza i może gromadzić się na granicach połączeń materiałowych. Stopień absorpcji zależy od temperatury, wilgotności względnej (RH), czasu ekspozycji oraz budowy obudowy.
Podczas lutowania rozpływowego temperatura obudowy w procesie bezołowiowym może sięgać 245–260°C, zależnie od komponentu i profilu procesu. Wzrost ciśnienia pary wodnej oraz różnice rozszerzalności cieplnej materiałów mogą powodować rozwarstwienia (delaminację), mikropęknięcia i uszkodzenia połączeń wewnętrznych. Skrajną postacią jest popcorning – wybrzuszenie lub pęknięcie obudowy.
Szczególnie trudne do wykrycia są uszkodzenia wewnętrzne. Rozwarstwienie może pozostać niewidoczne w kontroli wizualnej i AOI, a nawet nie ujawnić się w teście funkcjonalnym. Dopiero cykle termiczne podczas eksploatacji mogą pogłębić defekt. Nie każdy zawilgocony komponent ulegnie uszkodzeniu, ale ryzyko wzrasta wraz z ilością pochłoniętej wody.
Ochrona MSD nie jest tym samym co ochrona ESD: wilgoć i wyładowania elektrostatyczne wywołują uszkodzenia na różne sposoby, dlatego wymagają odrębnych zabezpieczeń.
Klasyfikacja MSL i dopuszczalny czas ekspozycji
MSD (Moisture Sensitive Device) to komponent wrażliwy na wilgoć, a MSL (Moisture Sensitivity Level) określa stopień tej wrażliwości. Producent ustala poziom według IPC/JEDEC J-STD-020F w badaniach obejmujących kondycjonowanie wilgotnościowe i symulowany rozpływ. Klasyfikacja obowiązuje dla określonej temperatury szczytowej obudowy, której nie wolno przekraczać.
Z poziomu MSL wynika floor life – dopuszczalny łączny czas ekspozycji poza chronionym środowiskiem przed zakończeniem lutowania. Według J-STD-033D przy temperaturze do 30°C i wilgotności do 60% RH wynosi on:
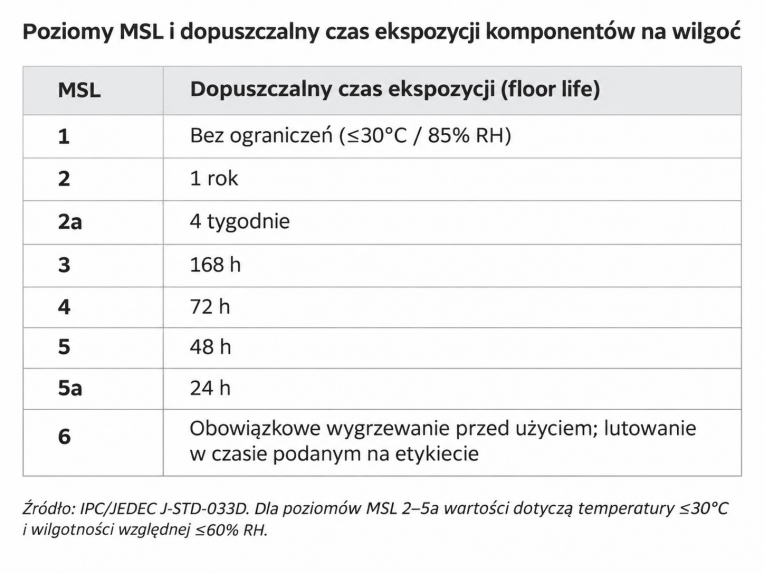
Floor life jest czasem skumulowanym: kolejne okresy ekspozycji należy sumować. W wyższej temperaturze lub wilgotności limit może się skrócić. Rozstrzygające są oznaczenia i dokumentacja producenta.
Floor life nie jest okresem przechowywania w zamkniętym opakowaniu barierowym. Prawidłowy dry pack ma obliczeniowy okres trwałości co najmniej 12 miesięcy od zgrzania, przy temperaturze poniżej 40°C i wilgotności poniżej 90% RH, bez kondensacji. Naliczanie floor life rozpoczyna się po otwarciu worka.
Przechowywanie w warunkach kontrolowanej wilgotności
Po otwarciu opakowania pomocne są szafy suche (dry cabinets), osuszające powietrze lub wykorzystujące suchy gaz. W magazynach i przy liniach SMT przechowuje się w nich rozpoczęte szpule i tacki z komponentami.
J-STD-033D określa różne zasady zależnie od MSL. Dla poziomów 2, 2a i 3 przechowywanie w szczelnym MBB lub w szafie utrzymującej do 10% RH wstrzymuje naliczanie floor life, o ile skumulowany czas ekspozycji nie przekroczył limitu. Dla MSL 4, 5 i 5a norma przewiduje po krótkiej ekspozycji osuszanie przy maksymalnie 5% RH, a możliwość samego wstrzymania zegara wymaga potwierdzenia u dostawcy. Szafa utrzymująca do 10% RH nie jest odpowiednikiem MBB; czas przechowywania w niej podlega ograniczeniom normowym.
Szafa utrzymująca do 5% RH może zapewniać suchym komponentom długotrwałe przechowywanie odpowiadające dry pack. Ważne są stabilność wilgotności, pomiar i rejestracja parametrów, alarmy oraz odzyskiwanie zadanych warunków po otwarciu drzwi. J-STD-033D wymaga takiego powrotu w ciągu godziny po typowym zakłóceniu. Częste otwieranie i przepełnienie szafy utrudniają utrzymanie właściwych warunków.
Samo umieszczenie komponentu w szafie nie zeruje jednak naliczonego floor life. Po ekspozycji do 12 godzin norma pozwala wyzerować czas dla MSL 2, 2a i 3 przez osuszanie w suchym opakowaniu lub przy maksymalnie 10% RH przez czas co najmniej pięciokrotnie dłuższy od ekspozycji. Dla MSL 4, 5 i 5a, po ekspozycji do 8 godzin, wymagane jest osuszanie przy maksymalnie 5% RH przez czas co najmniej dziesięciokrotnie dłuższy. Po przekroczeniu floor life konieczne jest suszenie według odpowiedniej procedury.
Opakowania ochronne i kontrola wilgotności
Komponenty o poziomach MSL 2–5a dostarcza się w suchych opakowaniach ochronnych (dry pack), które obejmują:
-
opakowanie barierowe MBB (Moisture Barrier Bag) – zgrzewany laminat o określonej przepuszczalności pary wodnej,
-
pochłaniacz wilgoci, którego ilość dobiera się m.in. do powierzchni opakowania, jego przepuszczalności i zakładanego okresu przechowywania,
-
wskaźnik wilgotności HIC (Humidity Indicator Card) – zgodny z wymaganiami J-STD-033D, z polami 5, 10 i 60% RH,
-
oznakowanie wskazujące m.in. poziom MSL, dopuszczalną temperaturę obudowy podczas lutowania i datę zamknięcia worka.
MBB ogranicza przenikanie pary, pochłaniacz wiąże wilgoć, a HIC pozwala ocenić stan wnętrza opakowania. Samo pakowanie próżniowe nie gwarantuje ochrony; całkowite odsysanie powietrza może nawet zakłócić działanie pochłaniacza i wskaźnika. Dla MSL 6 MBB i HIC są opcjonalne, lecz wymagane jest odpowiednie oznakowanie i wygrzewanie przed montażem.
Przy ponownym pakowaniu potrzebne są sprawny MBB, aktywny pochłaniacz, odpowiednio działająca karta HIC (nowa lub dopuszczona do ponownego użycia) i szczelny zgrzew. Należy zachować identyfikację partii i historię ekspozycji. Karty, których pole 60% RH wskazywało stan wilgotny, nie nadają się do ponownego użycia.
Suszenie komponentów – kiedy jest konieczne?
Suszenie jest wymagane po przekroczeniu floor life, dopuszczalnych warunków ekspozycji lub po stwierdzeniu zawilgocenia na HIC. Dla MSL 2a–5a należy ocenić łącznie pola 5%, 10% i 60% RH. Gdy pole 5% jest wilgotne, 10% nie wskazuje stanu suchego, a 60% pozostaje suche, komponenty wymagają suszenia. W MSL 2 rozstrzygające jest także zawilgocenie pola 60%. Komponenty MSL 6 zawsze wymagają wygrzewania przed montażem i lutowania w czasie podanym na etykiecie.
Po upływie 12 miesięcy przechowywania w szczelnym MBB nie oznacza automatycznie konieczności suszenia. Jeśli HIC wskazuje prawidłowy stan, można zachować pierwotną klasyfikację MSL, z uwzględnieniem innych ograniczeń trwałości komponentu. Uszkodzony worek wymaga oceny historii ekspozycji.
J-STD-033D określa warianty wygrzewania w temperaturach nominalnych 125°C (poniżej 5% RH), 90°C i 40°C (do 5% RH). Czas zależy od poziomu MSL, grubości obudowy i przekroczenia floor life: od kilku godzin po wiele dni, a przy 40°C nawet tygodni. Naliczanie czasu wygrzewania rozpoczyna się, gdy wszystkie komponenty osiągną wymaganą temperaturę. Pierwszeństwo mają zalecenia producenta.
Temperaturę wygrzewania ogranicza też nośnik komponentów. Taśmy, szpule i tuby niskotemperaturowe nie powinny być poddawane temperaturze powyżej 40°C bez potwierdzenia ich odporności. Do suszenia w 125°C elementy mogą wymagać przełożenia na odpowiednie tacki, co stwarza ryzyko uszkodzeń mechanicznych i ESD. Alternatywą jest dłuższe suszenie w niższej temperaturze.
Niewłaściwe wygrzewanie może pogarszać lutowność wskutek utleniania wyprowadzeń i wzrostu warstw międzymetalicznych. Bez odmiennych zaleceń producenta łączny czas wygrzewania w temperaturze powyżej 90°C i nieprzekraczającej 125°C nie powinien przekraczać 96 godzin. Zbyt krótki proces nie usuwa ryzyka zawilgocenia.
Należy więc odróżniać bezpieczne przechowywanie, wstrzymanie naliczania czasu, osuszanie po krótkiej ekspozycji oraz pełne wygrzewanie po przekroczeniu limitów.
Kontrola i dokumentowanie warunków magazynowania
Nadzór nad MSD najłatwiej oprzeć na stałym obiegu komponentów:
-
Przyjęcie – kontrola szczelności MBB i etykiety; uszkodzone opakowania do kwarantanny.
-
Kontrola oznaczeń – rejestracja MSL i numeru partii, odczyt HIC niezwłocznie po otwarciu.
-
Przechowywanie – zamknięte worki w magazynie, otwarte w szafach suchych.
-
Wydanie na linię – zapis daty i godziny otwarcia oraz pozostałego floor life.
-
Montaż – weryfikacja ważności czasu przed załadowaniem podajnika.
-
Zabezpieczenie resztek – powrót do szafy lub repakowanie z aktualizacją ekspozycji.
Ewidencję można prowadzić na kartach obiegowych przy szpulach albo w systemie kodów kreskowych lub RFID, sumującym czasy ekspozycji. Czujniki wilgotności wymagają okresowej kontroli i wzorcowania: błąd o kilka punktów procentowych przy zadanym poziomie 5–10% RH może podważyć skuteczność zabezpieczeń. Procedura powinna określać blokadę partii, decyzję o suszeniu lub wycofaniu komponentów i sposób dokumentowania działań.
Najczęstsze błędy w ochronie komponentów MSD
-
pozostawianie otwartych szpul na stanowisku lub w podajnikach na noc i weekend,
-
brak ewidencji ekspozycji albo zapis wyłącznie pierwszego otwarcia,
-
szafy niezapewniające deklarowanej wilgotności lub bez rejestracji parametrów,
-
pomijanie odczytu karty HIC,
-
repakowanie bez aktywnego pochłaniacza, sprawnej karty HIC lub szczelnego zgrzewu,
-
suszenie szpul w zbyt wysokiej temperaturze i brak kontroli łącznego czasu wygrzewania,
-
traktowanie elementów wracających z linii jak nowych.
Nadzór nad MSD a niezawodność montażu
Ochrona MSD wymaga znajomości MSL, właściwego przechowywania, ewidencji ekspozycji i suszenia dobranego do komponentu oraz nośnika. Konsekwentny nadzór ogranicza ryzyko ukrytych uszkodzeń i wspiera powtarzalność montażu.
Źródło: Robtools SMT Sp. z o.o.
Więcej na www.robtools.pl


