Precyzja dozowania a jakość montażu elektroniki
Kleje montażowe, pasty lutownicze i termoprzewodzące, topniki, żywice oraz materiały uszczelniające pełnią różne funkcje w produkcji urządzeń elektronicznych. Kleje mogą stabilizować komponenty SMD przed lutowaniem, żywice typu underfill wzmacniają połączenia układów BGA i flip-chip, natomiast materiały termoprzewodzące oraz uszczelniające odpowiadają za odprowadzanie ciepła i ochronę podzespołów przed czynnikami zewnętrznymi.
Wraz z postępującą miniaturyzacją i rosnącą gęstością montażu zwiększają się wymagania dotyczące dokładności nanoszenia materiałów. Zbyt mała dawka kleju może nie zapewnić właściwego połączenia, podczas gdy jego nadmiar grozi zanieczyszczeniem padów lub sąsiednich wyprowadzeń. Podobnie w przypadku past termoprzewodzących niewłaściwa ilość materiału może pogorszyć warunki odprowadzania ciepła.
Znaczenie ma więc nie tylko wielkość pojedynczej dawki, lecz także jej powtarzalność, dokładność umieszczenia i zachowanie materiału po aplikacji.
Przy analizie technologii dozowania należy rozróżnić dwa zagadnienia: sposób nanoszenia materiału oraz metodę odmierzania dawki. W pierwszym przypadku mówimy o aplikacji kontaktowej lub bezkontaktowej, w drugim – między innymi o dozowaniu czasowo-ciśnieniowym i objętościowym. Są to odrębne kryteria, ponieważ kontaktowe nanoszenie materiału może wykorzystywać precyzyjne odmierzanie objętościowe, a sposób generowania dawki w systemach bezkontaktowych zależy od konstrukcji aplikatora.
Dozowanie kontaktowe – zasada działania i możliwości
W dozowaniu kontaktowym materiał jest podawany przez igłę lub dyszę umieszczoną w niewielkiej odległości od powierzchni. W przypadku aplikacji punktowej wypływający materiał styka się z podłożem, po czym następuje odsunięcie końcówki i oddzielenie dawki. Sama igła nie musi fizycznie dotykać płytki, jednak odległość od powierzchni wpływa na przebieg aplikacji.
Jednym z najprostszych rozwiązań jest dozowanie czasowo-ciśnieniowe, w którym ilość podawanego materiału zależy od ciśnienia i czasu jego działania. Znaczenie mają również średnica oraz długość końcówki dozującej, a także lepkość materiału.
Zaletami tej metody są stosunkowo prosta konstrukcja urządzeń, niewielkie koszty wyposażenia i łatwość zmiany materiału. Ograniczeniem pozostaje wrażliwość na zmiany warunków procesu. Wahania temperatury wpływają na lepkość, natomiast zmieniająca się ilość materiału w strzykawce może oddziaływać na dynamikę narastania ciśnienia, a w konsekwencji na wielkość dawki.
Większą kontrolę nad ilością podawanego materiału zapewniają systemy dozowania objętościowego, w których dawkę wyznacza przemieszczenie elementu roboczego. Stosowane są między innymi dozowniki tłokowe oraz pompy z rotorem i statorem, wykorzystujące zasadę mimośrodowo obracającego się rotora tworzącego komory transportujące materiał. Objętość podawanej substancji jest w takich rozwiązaniach związana z ruchem elementu wyporowego.
W aplikacjach wymagających precyzyjnego podawania past i klejów wykorzystywane są również dozowniki śrubowe. Obracający się ślimak transportuje materiał do końcówki, jednak ze względu na konstrukcję układu i właściwości dozowanej substancji uzyskiwana dawka może nadal zależeć od warunków przepływu.
Systemy z kontrolą objętości są zwykle mniej wrażliwe na zmiany lepkości i warunków zasilania niż proste układy czasowo-ciśnieniowe. Mogą być korzystne przy aplikacji materiałów o dużej lepkości, past z wypełniaczami oraz podczas nanoszenia ciągłych ścieżek. Ich stosowanie wiąże się jednak z większym stopniem złożoności urządzeń, koniecznością odpowiedniego czyszczenia oraz kontrolowania zużycia elementów roboczych.
Znaczenie odległości końcówki od podłoża
Jednym z podstawowych parametrów dozowania kontaktowego jest odległość między końcówką a powierzchnią aplikacji. Zbyt mała szczelina może powodować nadmierne rozpływanie materiału, natomiast zbyt duża utrudnia prawidłowe przeniesienie dawki i sprzyja tworzeniu się nitek kleju.
W typowym dozowaniu punktowym konieczne są ruchy głowicy w osi Z, pozwalające zbliżyć końcówkę do podłoża i odsunąć ją po aplikacji. Na powtarzalność wpływa wówczas również wysokość powierzchni, dlatego w zautomatyzowanych systemach wykorzystuje się rozwiązania umożliwiające kompensowanie nierówności lub odkształceń płytki PCB.
Ograniczeniem może być także dostęp do miejsca aplikacji. Przy dużej gęstości montażu i wysokich komponentach zwiększa się ryzyko kolizji końcówki z elementami oraz przypadkowego zabrudzenia sąsiednich obszarów.
Dozowanie bezkontaktowe – technologia jettingu
Alternatywą dla aplikacji kontaktowej jest jetting, czyli dynamiczne wyrzucanie niewielkich porcji materiału z dyszy bez konieczności zbliżania końcówki do powierzchni w celu przeniesienia dawki. W wielu konstrukcjach zaworów strumieniowych ruch iglicy lub tłoczka nadaje materiałowi energię niezbędną do oddzielenia kropli od dyszy. Sposób generowania i odmierzania dawki zależy jednak od budowy aplikatora. Stosowane są między innymi zawory z napędem pneumatycznym oraz piezoelektrycznym, umożliwiające kontrolowanie parametrów pracy mechanizmu dozującego.
W rozwiązaniach piezoelektrycznych możliwe jest uzyskanie bardzo szybkiego ruchu elementów roboczych, co pozwala na nanoszenie niewielkich dawek z dużą częstotliwością. Nie oznacza to jednak, że każdy system jettingu zapewnia takie same parametry dokładności lub wydajności.
Na wielkość kropli wpływają między innymi konstrukcja zaworu, ciśnienie zasilania, średnica dyszy, temperatura i właściwości materiału. W części systemów dawka wynika przede wszystkim z dynamiki pracy zaworu, natomiast inne konstrukcje mogą wykorzystywać rozwiązania umożliwiające kontrolowane odmierzanie objętości. Dlatego parametrów uzyskiwanych przez określony typ aplikatora nie należy automatycznie odnosić do całej technologii bezkontaktowej.
Szybka aplikacja bez ruchu w osi Z
Istotną zaletą jettingu jest ograniczenie ruchów głowicy w osi Z. Ponieważ dysza pozostaje w pewnej odległości od podłoża, nie musi wykonywać pełnego cyklu zbliżenia, dozowania i odsunięcia przy każdym punkcie. Wiele systemów umożliwia również aplikację podczas przemieszczania głowicy, określaną jako jet on the fly. Krople są wyrzucane w trakcie ruchu, co pozwala skrócić czas procesu, szczególnie gdy na jednej płytce trzeba nanieść dużą liczbę niewielkich dawek.
Brak konieczności wprowadzania końcówki między komponenty ułatwia ponadto aplikację w obszarach o ograniczonej dostępności, na przykład przy krawędziach układów scalonych lub pomiędzy wysokimi elementami elektronicznymi.
Jetting nie jest jednak technologią uniwersalną. Jego skuteczność zależy w dużym stopniu od właściwości materiału, który musi prawidłowo przepływać przez dyszę i oddzielać się w postaci kontrolowanych dawek. Niewłaściwe parametry mogą powodować rozpryski, tworzenie kropli satelitarnych lub nieregularne odrywanie materiału. Ograniczenia mogą wynikać również z obecności cząstek stałych, ryzyka zatykania dyszy oraz konieczności okresowego czyszczenia i konserwacji zaworów. W wielu przypadkach niezbędne jest też utrzymywanie stabilnej temperatury materiału.
Dozowanie kontaktowe i bezkontaktowe – porównanie
Obie metody różnią się przede wszystkim sposobem realizacji procesu oraz zakresem zastosowań. Dozowanie kontaktowe pozwala stosować wiele rodzajów materiałów, w tym substancje o dużej lepkości i zawartości wypełniaczy, pod warunkiem odpowiedniego doboru aplikatora. Jetting może zapewnić większą wydajność przy nanoszeniu licznych niewielkich dawek, ale wymaga potwierdzenia zgodności materiału z konkretnym zaworem.
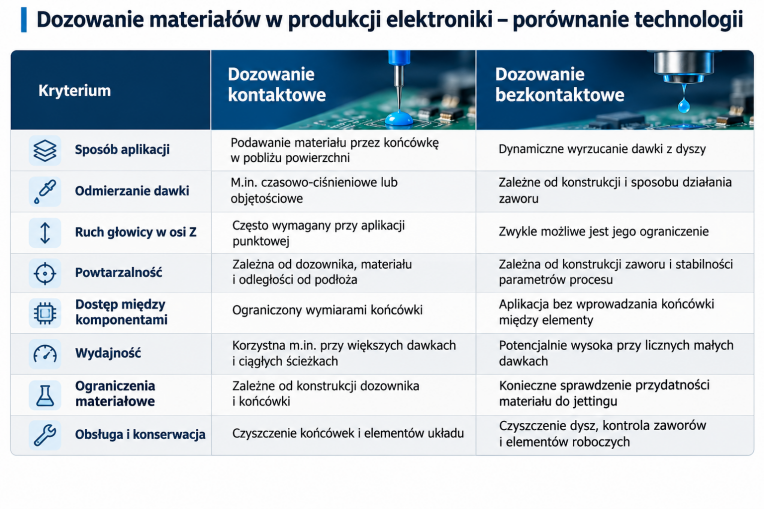
Przedstawione różnice mają charakter ogólny. Osiągalna dokładność, wielkość dawki i wydajność zależą od konkretnego urządzenia, materiału oraz warunków pracy.
W praktyce przewaga jettingu jest najbardziej widoczna przy aplikacji wielu punktowych dawek. W przypadku ciągłych ścieżek, dużych objętości lub materiałów trudnych do aplikacji strumieniowej korzystniejsze mogą być systemy kontaktowe.
Właściwości materiału a stabilność procesu dozowania
Dobór technologii nie może opierać się wyłącznie na wymaganej wielkości dawki lub wydajności urządzenia. Równie istotne są właściwości materiału, które wpływają na jego przepływ, oddzielanie od końcówki oraz zachowanie po naniesieniu na podłoże.
Lepkość i reologia. Wiele klejów i past wykazuje właściwości nienewtonowskie, co oznacza, że ich lepkość zależy od warunków przepływu. Część materiałów ulega rozrzedzaniu pod wpływem ścinania, a niektóre wykazują również tiksotropię, czyli zależne od czasu zmiany lepkości i odbudowę struktury po ustaniu oddziaływania. Sama wartość lepkości podana w karcie katalogowej może więc nie wystarczyć do przewidzenia zachowania materiału w dozowniku.
Temperatura. Jej zmiany wpływają na lepkość, a tym samym na wielkość i powtarzalność dawki. Z tego względu w niektórych procesach stosuje się stabilizację temperatury materiału lub dyszy. W przypadku substancji reaktywnych istotny może być także wzrost lepkości związany z postępującym utwardzaniem.
Cząstki i wypełniacze. Pasty lutownicze, termoprzewodzące i kleje przewodzące mogą zawierać znaczne ilości cząstek stałych. Ich rozmiar, twardość i stężenie wpływają na możliwość przepływu przez dyszę, ryzyko jej zatykania oraz zużycie elementów roboczych. Szczególnego znaczenia nabiera to w aplikatorach przeznaczonych do bardzo małych dawek.
Pęcherzyki powietrza. Powietrze obecne w materiale lub układzie zasilającym może powodować nieregularne podawanie substancji. W systemach bezkontaktowych pęcherzyki mogą dodatkowo zakłócać przekazywanie energii potrzebnej do oddzielenia kropli. Dlatego ważne są prawidłowe przygotowanie i odpowietrzenie materiału, a w odpowiednich procesach również jego odgazowanie.
Zwilżalność i rozpływanie. Ostateczny kształt naniesionej dawki zależy także od oddziaływania materiału z powierzchnią płytki, metalizacją lub obudową komponentu. Nadmierne rozpływanie może prowadzić do zanieczyszczenia sąsiednich obszarów, natomiast niewystarczające zwilżenie utrudnia uzyskanie wymaganej geometrii aplikacji.
Znaczenie ma również stabilność materiału podczas przechowywania i pracy urządzenia. Sedymentacja wypełniaczy, zmiana lepkości czy przedwczesne utwardzanie mogą pogarszać powtarzalność dozowania nawet przy prawidłowo dobranym aplikatorze.
Zastosowania technologii dozowania w produkcji elektroniki
Klejenie komponentów SMD
W procesach montażu powierzchniowego punktowe dawki kleju są wykorzystywane między innymi do utrzymywania elementów przed lutowaniem na fali. Odpowiednia ilość materiału musi zapewnić kontakt z korpusem komponentu, a jednocześnie nie powodować zanieczyszczenia padów lutowniczych.
Przy dużej liczbie powtarzalnych punktów korzystnym rozwiązaniem może być jetting, umożliwiający szybką aplikację bez każdorazowego zbliżania głowicy do płytki. Dozowanie kontaktowe pozostaje przydatne w przypadku nietypowych materiałów, zróżnicowanych dawek lub procesów, w których wydajność nie jest podstawowym kryterium.
Aplikacja żywic underfill
Technologia underfill polega na wprowadzaniu żywicy pod układy elektroniczne, między innymi BGA, CSP i flip-chip. Materiał nanoszony przy krawędzi komponentu wnika pod jego obudowę wskutek działania sił kapilarnych, a po utwardzeniu wzmacnia połączenia.
Istotne są dokładność umieszczenia dawki, kontrola jej objętości oraz warunki przepływu żywicy. Jetting może ułatwiać aplikację w wąskich przestrzeniach pomiędzy komponentami. Systemy kontaktowe również znajdują zastosowanie, szczególnie gdy geometria montażu zapewnia odpowiedni dostęp do krawędzi układu.
Dozowanie past lutowniczych i topników
Precyzyjne dozowanie past lutowniczych jest wykorzystywane w prototypowaniu, produkcji małoseryjnej, naprawach oraz tam, gdzie konieczne jest indywidualne nanoszenie materiału na wybrane pady.
W zależności od wymagań można stosować rozwiązania kontaktowe lub bezkontaktowe, przy czym jetting wymaga past o właściwościach odpowiednich dla konkretnego aplikatora. W seryjnej produkcji płytek z dużą liczbą punktów lutowniczych druk szablonowy często pozostaje wydajniejszą metodą nanoszenia pasty.
W przypadku topników znaczenie ma przede wszystkim kontrola ilości i obszaru aplikacji. Do ich selektywnego nanoszenia wykorzystuje się różne rozwiązania dozujące i natryskowe, dobierane do właściwości materiału oraz wymagań procesu lutowania.
Aplikacja past termoprzewodzących
Materiały termoprzewodzące służą do ograniczania oporu cieplnego pomiędzy elementami elektronicznymi a powierzchniami odprowadzającymi ciepło. Dla skuteczności ich działania istotne są odpowiednia ilość, rozmieszczenie i rozprowadzenie materiału po połączeniu współpracujących powierzchni.
Wiele past termoprzewodzących zawiera duże ilości wypełniaczy, co stawia dodatkowe wymagania urządzeniom dozującym. Przy większych dawkach i materiałach o dużej lepkości często stosuje się rozwiązania kontaktowe z kontrolą objętości. Jetting może być wykorzystywany przy mniejszych dawkach, jeżeli właściwości materiału i konstrukcja zaworu pozwalają na jego stabilną aplikację.
Uszczelnianie i enkapsulacja
Kleje, silikony i żywice są stosowane do zabezpieczania elementów elektronicznych przed wilgocią, drganiami i zanieczyszczeniami. W zależności od konstrukcji urządzenia materiał może tworzyć uszczelniające ścieżki, lokalne osłony lub wypełniać określone przestrzenie.
Przykładem jest technika dam & fill, w której najpierw formuje się ramkę z materiału o odpowiedniej konsystencji, a następnie wypełnia ograniczony nią obszar inną substancją.
W aplikacjach obejmujących większe objętości materiału oraz ciągłe ścieżki często korzystne są dozowniki objętościowe. Technologia bezkontaktowa może natomiast znaleźć zastosowanie przy nanoszeniu niewielkich dawek i precyzyjnym wykonywaniu wąskich ścieżek, o ile pozwalają na to właściwości materiału.
Jak dobrać technologię dozowania do procesu?
Punktem wyjścia powinno być określenie wymagań aplikacji, a dopiero później wybór urządzenia. Należy uwzględnić przede wszystkim rodzaj materiału, jego lepkość i zachowanie podczas przepływu, obecność wypełniaczy oraz wymaganą objętość i tolerancję dawki. Drugim istotnym kryterium jest geometria aplikacji. W przypadku gęsto obsadzonych płytek PCB znaczenie mają dostępna przestrzeń, wysokość komponentów i ryzyko zanieczyszczenia sąsiednich obszarów. W takich warunkach ograniczenie ruchów w osi Z może przemawiać za jettingiem, pod warunkiem uzyskania stabilnego procesu bez rozprysków.
Przy wyborze należy również przeanalizować wymaganą wydajność, sposób integracji urządzenia z linią SMT, koszty części eksploatacyjnych i czas potrzebny na czyszczenie lub przezbrojenie. Ważne jest także określenie sposobu kontroli jakości, obejmującego na przykład ważenie dawek, inspekcję wizyjną albo pomiar geometrii naniesionego materiału.
Ostateczną weryfikacją powinny być próby dozowania przeprowadzone na docelowym materiale i rzeczywistym podłożu. Pozwalają one ocenić powtarzalność dawek, stabilność procesu, jakość aplikacji oraz wpływ przyjętych parametrów na czas cyklu.
Dozowanie kontaktowe i bezkontaktowe nie są rozwiązaniami wzajemnie się wykluczającymi. Pierwsze zapewnia szerokie możliwości aplikacji różnych materiałów i większych objętości, drugie może zwiększać wydajność przy nanoszeniu licznych niewielkich dawek oraz ułatwiać pracę w trudno dostępnych obszarach. O wyborze powinny decydować wymagania konkretnego procesu i wyniki prób technologicznych, a nie wyłącznie deklarowane parametry urządzeń.
Źródło: AMB Technic Dispensing Solutions Sp. z o.o.
Więcej na amb.pl