


Na płytce z setkami elementów, w tym komponentami w obudowach 0402, QFN czy BGA, niewielkie odchylenia podczas montażu mogą wpływać na jakość połączeń. Znaczenie mają zarówno rozmieszczenie i ilość pasty lutowniczej, jak i pozycjonowanie elementów oraz przebieg lutowania rozpływowego. Dlatego kontrola jakości nie powinna ograniczać się do sprawdzenia gotowej płytki. Poszczególne etapy procesu wymagają różnych metod inspekcji, a wynik AOI trzeba interpretować z uwzględnieniem ograniczeń pomiaru optycznego.
Kontrola jakości zaczyna się przed lutowaniem
Wiele wad widocznych po lutowaniu ma źródło już w szablonie i druku pasty lutowniczej. Wielkość i rozmieszczenie apertur dobiera się do geometrii pól lutowniczych oraz rodzaju obudowy. W przypadku padów termicznych QFN i LGA stosuje się m.in. podział otworów, a przy drobnych wyprowadzeniach szczególne znaczenie ma kontrola ilości nanoszonej pasty. Błędy na tym etapie mogą zwiększać ryzyko mostków, niedoborów lutu i pustek w połączeniach.
Po druku sprawdza się położenie i pokrycie depozytów pasty. Drukarka Yamaha YCP10 stosowana w Nanotech Elektronik ma zintegrowany system inspekcji 2D po druku oraz laserowy pomiar wysokości wałka pasty na szablonie. Inspekcja 2D pozwala ocenić nadruk w płaszczyźnie płytki, ale nie mierzy objętości każdego depozytu. Do takich pomiarów wykorzystuje się odrębne systemy trójwymiarowej inspekcji pasty – SPI 3D.
W kolejnych etapach znaczenie ma precyzja pozycjonowania komponentów, w tym stan ich wyprowadzeń, oraz profil temperaturowy lutowania rozpływowego. Nierównomierne nagrzewanie pól lutowniczych może sprzyjać m.in. efektowi nagrobka, czyli uniesieniu jednego końca niewielkiego elementu.
Inspekcja AOI 2D – wykrywanie błędów montażowych
Automatyczna inspekcja optyczna (AOI, Automated Optical Inspection) rejestruje obrazy płytki i analizuje je na podstawie programu kontroli, który może wykorzystywać biblioteki komponentów, dane montażowe lub obraz referencyjny. Oświetlenie pod różnymi kątami pomaga odróżnić korpus elementu, wyprowadzenia, lut i maskę ochronną.
Inspekcja 2D jest przydatna przede wszystkim do wykrywania nieprawidłowości widocznych na obrazie płytki:
-
braku komponentu na wskazanej pozycji;
-
przesunięcia lub obrotu elementu względem pól lutowniczych;
-
błędnej orientacji i polaryzacji, o ile pozwalają na to widoczne oznaczenia;
-
mostków lutowniczych między widocznymi wyprowadzeniami;
-
uszkodzeń korpusów i innych widocznych zanieczyszczeń lub nieprawidłowości.
Podstawowym ograniczeniem kontroli 2D jest brak bezpośredniego pomiaru wysokości. Częściowo uniesione wyprowadzenie albo nieprawidłowy kształt spoiny mogą wyglądać poprawnie w rzucie z góry. Z kolei odbłyski lutu mogą prowadzić do fałszywych wskazań. Duże znaczenie mają więc ustawienia programu i dobór tolerancji.
Inspekcja AOI 3D – analiza geometrii połączeń lutowniczych
Inspekcja AOI 3D uzupełnia obraz o informację o wysokości i ukształtowaniu widocznych powierzchni. Jedną ze stosowanych metod jest projekcja światła strukturalnego: analiza odkształcenia wzoru rzutowanego na płytkę pozwala odtworzyć jej geometrię. Szczegóły pomiaru zależą od konstrukcji danego systemu.
Dane przestrzenne pozwalają ocenić m.in.:
-
wysokość oraz nachylenie korpusu elementu, co ułatwia wykrywanie nieprawidłowego osadzenia;
-
uniesienie widocznych wyprowadzeń, w tym układów QFP i SOIC;
-
efekt nagrobka (tombstoning), również przy częściowym uniesieniu końca elementu;
-
wysokość i kształt widocznej części spoiny lutowniczej;
-
oznaki niedoboru lub nadmiaru lutu na podstawie geometrii dostępnej optycznie.
Pomiar przestrzenny umożliwia stosowanie kryteriów opartych na wysokości i kształcie zamiast wyłącznie na wyglądzie obrazu. Może to ułatwiać rozróżnianie wad od zmian wynikających z oświetlenia i odbić, jednak nie eliminuje potrzeby odpowiedniej konfiguracji programu.
W Nanotech Elektronik do kontroli po lutowaniu wykorzystywany jest system Yamaha YSi-V łączący inspekcję 2D i 3D, wyposażony w kamerę do 12 Mpx i przeznaczony do kontroli elementów od rozmiaru 01005. System pozwala analizować geometrię widocznych połączeń. Nie oznacza to jednak pomiaru całkowitej ilości lutu w spoinie ani oceny połączeń ukrytych pod korpusem.
Najczęstsze wady montażu SMT i sposoby ich wykrywania
Zakres wykrywania poszczególnych defektów zależy od ich widoczności, konfiguracji programu i możliwości systemu AOI. Poniższe zestawienie pokazuje najczęstsze zastosowania obu metod oraz sytuacje wymagające dodatkowej weryfikacji.
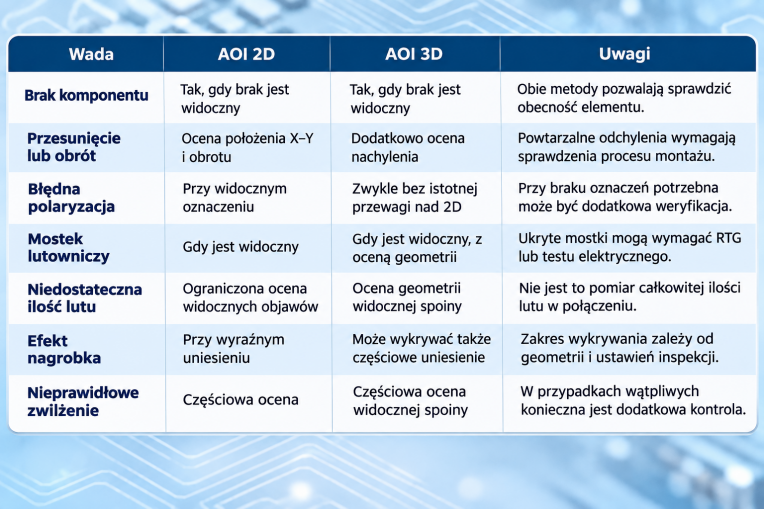
Ograniczenia automatycznej inspekcji optycznej
AOI ocenia powierzchnie dostępne optycznie. W przypadku obudów BGA i LGA oraz padów termicznych QFN połączenia znajdują się pod korpusem. System może sprawdzić położenie i wysokość elementu, ale nie daje pełnej informacji o stanie ukrytych spoin. Do oceny części takich defektów wykorzystuje się inspekcję rentgenowską (AXI), umożliwiającą wykrywanie m.in. pustek i mostków pod obudową. Wykrywanie bardzo drobnych pęknięć może wymagać innych metod badawczych.
Inspekcja optyczna nie potwierdza też poprawności elektrycznej połączeń. Spoina o prawidłowej geometrii może mieć wadę niewidoczną na powierzchni, a komponent o niewłaściwej wartości i bez czytelnego oznaczenia może nie zostać rozpoznany jako błędny.
Wyniki kontroli wymagają interpretacji. Zbyt szerokie tolerancje zwiększają ryzyko niewykrycia defektu, natomiast zbyt restrykcyjne mogą generować fałszywe alarmy. Dlatego program inspekcji należy dostosować do konkretnej płytki i procesu.
Kontrola wizualna i testowanie funkcjonalne jako uzupełnienie AOI
Kontrola elementów THT, złączy, radiatorów czy połączeń wykonywanych ręcznie może wymagać dodatkowej oceny wizualnej. Mikroskop ułatwia weryfikację widocznych wad lutowniczych, uszkodzeń mechanicznych oraz wskazań zgłoszonych przez AOI. W Nanotech Elektronik wykorzystywany jest m.in. mikroskop cyfrowy Andostar AD409 Pro z powiększeniem do 300×.
Uzupełnieniem kontroli optycznej są testy elektryczne i funkcjonalne, sprawdzające działanie zmontowanego układu w określonym zakresie i warunkach. Nie stanowią one gwarancji wykrycia każdej wady, ale pozwalają identyfikować nieprawidłowości, których nie można stwierdzić na podstawie obrazu lub geometrii spoiny. Po potwierdzeniu usterki może być konieczna naprawa i ponowna kontrola płytki.
Informacje o wykrytych wadach powinny trafiać z powrotem do procesu produkcyjnego. Powtarzające się mostki mogą wskazywać na problem z drukiem pasty, a efekt nagrobka – na geometrię pól lutowniczych lub przebieg lutowania. W ten sposób kontrola jakości służy nie tylko odrzucaniu wadliwych płytek, lecz także ograniczaniu przyczyn powstawania defektów.
Źródło: Nanotech Elektronik
Więcej na www.nanotech-elektronik.pl


