


Zalewanie to proces, w którym zespół elementów elektronicznych lub PCB umieszcza się w formie lub obudowie i pojemnik ten wypełnia się płynnym materiałem izolacyjnym. Zwykle jest to żywica epoksydowa, masa zalewowa na bazie silikonu lub poliuretanu. Materiały używane w tym procesie z upływem czasu twardnieją, tworząc trwałą barierę ochronną wokół komponentów obwodu, która uniemożliwia przenikanie czynników niszczących, a zarazem chroni integralność strukturalną PCB w razie narażania urządzenia na wibracje i uderzenia. Taka kompleksowa ochrona zapobiega jego awariom, jak i przedwczesnemu skróceniu żywotności. Zalewanie to technika zabezpieczania urządzeń pracujących w ekstremalnych warunkach, w których sama obudowa nie zapewnia wystarczającej ochrony, m.in. w przypadku elektroniki samochodowej, urządzeń automatyki przemysłowej i w instalacjach energetyki odnawialnej, wyposażenia samolotów, pojazdów wojskowych, statków.
Wilgoć, drgania i udary
Wiele różnych czynników przyspiesza zużywanie się albo może spowodować nagłe uszkodzenie podzespołów elektronicznych. Na przykład nawet niewielkie ilości wilgoci prowadzą do zwarć i sprzyjają rozwojowi korozji. W połączeniu z wodą obecność zanieczyszczeń, takich jak związki siarki, kwasy i drobne cząstki stałe jeszcze przyspiesza korodowanie. Źródłem wilgoci może być kondensacja w nieszczelnej obudowie. Zjawisko to zachodzi, gdy temperatura powietrza spadnie podczas gdy urządzenie jest wyłączone i jego komponenty nie nagrzewając się nie emitują ciepła, które ogrzewałoby jego wnętrze. Wówczas powietrze w obudowie również się ochładza i ulega nasyceniu wilgocią, która przy temperaturze poniżej wartości granicznej, czyli tzw. temperatury punktu rosy, skrapla się. Jeszcze bardziej narażone są urządzenia, które mogą mieć bezpośredni kontakt z wodą, zwłaszcza słoną lub zmieszaną ze środkami chemicznymi. Przykładami są te zalewane podczas użytkowania na statkach, stanowiące wyposażenie linii produkcyjnych w produkcji spożywczej, które są spłukiwane podczas mycia i pracujące pod wodą, zwłaszcza te, które są użytkowane na dużych głębokościach w warunkach wysokiego ciśnienia, na przykład stanowiące wyposażenie bezzałogowych pojazdów podwodnych, które są wykorzystywane w eksploracji dna morskiego. W takich przypadkach zalewnie bezpośrednio uszczelnia wrażliwe podzespoły na PCB.
Urządzenia elektroniczne m.in. w samochodach, samolotach, maszynach przemysłowych są w czasie eksploatacji narażone na wibracje, których źródłem jest napęd i na udary wywołane m.in. jazdą po nierównej nawierzchni, najechaniem na przeszkodę (dziury w drodze, progi zwalniające, tory), przyspieszaniem i hamowaniem, gwałtownymi manewrami i nagłymi zmianami prędkości w przypadku samochodów, startem, lądowaniem i turbulencjami w samolotach, ruchem elementów wykonawczych maszyn, załączaniem ciężkich mechanizmów (pras, kruszarek) i przypadkowymi uderzeniami podczas obsługi, na przykład przy załadunku. Wibracje i powtarzające się udary powodują cykliczne naprężenia w strukturach płytek drukowanych i zamontowanych na nich podzespołów. Może to prowadzić do zmęczeniowego pękania ścieżek, lutów i przelotek, rozwarstwień laminatu, pękania lub odkształcania się PCB, poluzowania lub uszkodzenia elementów. Szczególnie narażone są podzespoły ciężkie, jak transformatory, kondensatory elektrolityczne, złącza oraz radiatory, które pod wpływem bezwładności generują dodatkowe obciążenia oddziałujące na połączenia lutowane. Zalewa pozwala temu zapobiec, gdyż otacza komponenty, ograniczając ich przemieszczanie względem PCB i podpierając te cięższe i przede wszystkim absorbuje i rozprasza energię drgań i udarów. Żeby ten efekt osiągnąć materiał zalewy nie może być zbyt sztywny – jego odpowiednia elastyczność zapewnia wytrzymałość na naprężenia mechaniczne, bez pękania i odkształcania.
Temperatura i izolacja
Również narażenie na ekstremalne temperatury, skrajnie ujemne, jak i dodatnie, może mieć liczne negatywne skutki. Ekspozycja na wysokie i niskie temperatury i ich cykliczne zmiany prowadzą bowiem do powstawania naprężeń termicznych w płytce drukowanej i zamontowanych na niej komponentach. Są one skutkiem różnych współczynników rozszerzalności cieplnej laminatu, miedzi, stopów lutowniczych i materiałów obudów podzespołów. Długotrwałe oddziaływanie takich naprężeń powoduje osłabienie połączeń lutowanych, uszkodzenie PCB i jej elementów. Najczęstsze skutki wysokich temperatur to: obniżenie wytrzymałości mechanicznej laminatu, odklejanie się ścieżek miedzianych od podłoża, przyspieszenie starzenia się kondensatorów elektrolitycznych, wzrost ryzyka przegrzania komponentów, czego konsekwencją są zmiany parametrów elektrycznych. Natomiast w przypadku niskich temperatur spodziewać się można zwiększenia kruchości materiałów, z czego wynika większa podatność lutów i tworzyw na pękanie podczas udarów. Możliwe jest też pogorszenie parametrów elektrycznych podzespołów. Właściwie dobrana masa zalewowa pozwala zapobiec takim problemem. Na przykład materiały o odpowiednio wysokim współczynniku przewodności termicznej, którą mogą zwiększyć dodatki, takie jak tlenek glinu albo azotek boru, zapewniają odprowadzanie i rozpraszanie nadmiaru ciepła, co pozwala na wyrównanie rozkładu temperatur w obrębie płytki drukowanej. Przykładowo w obudowach lamp LED materiały termoprzewodzące umożliwiają utrzymanie temperatury złącz poniżej wartości granicznej, co wydłuża żywotność diod nawet kilkukrotnie. Natomiast jeżeli spodziewane są wahania temperatury otoczenia w szerokim zakresie, wybierając materiał zalewy o niskim współczynniku rozszerzalności cieplnej można zapobiec powstawaniu w PCB naprężeń termicznych. Zalewami o takich właściwościach zabezpieczane są m.in. podzespoły w inwerterach solarnych w instalacjach fotowoltaicznych.
Materiały zalewowe o wysokiej wytrzymałości dielektrycznej, która może przekraczać kilkadziesiąt kV/mm w przypadku żywic epoksydowych, zapewniają z kolei izolację elektryczną. To zapobiega zwarciom oraz łukom elektrycznym w zastosowaniach wysokonapięciowych. Jest to kluczowe w przypadku układów energoelektronicznych, na przykład w samochodach elektrycznych.
Żywica epoksydowa czy silikon?
Masy zalewowe z żywic epoksydowych mają liczne zalety. Cechuje je duża wytrzymałość mechaniczna – po utwardzeniu tworzą twardą, trwałą powłokę. Są odporne na szeroką gamę chemikaliów, w tym kwasy, zasady, rozpuszczalniki i paliwa, wytrzymują również długotrwały kontakt z olejami i płynami hydraulicznymi bez degradacji. W zależności od składu żywice mają dobrą przewodność cieplną i wytrzymują ciągłe temperatury pracy do +180°C. Stanowią poza tym skuteczną barierę przed wodą i parą wodną. Z drugiej strony, w ekstremalnie niskich temperaturach, poniżej -40°C i w bardzo wysokich temperaturach, powyżej +180°C stają się kruche i pękają. Oprócz tego ze względu na dużą sztywność powodują naprężenia przy dużym niedopasowaniu współczynników rozszerzalności cieplnej PCB i jej komponentów w razie narażenia na cykliczne zmiany temperatury i słabo absorbują wibracje. Dodatkowo po utwardzeniu żywic epoksydowych praktycznie nie można usunąć bez uszkodzenia zalanych podzespołów, co uniemożliwia naprawy i modyfikacje i utrudnia recykling.
Silikonowe masy zalewowe po utwardzeniu pozostają elastyczne. Sprawdzają się w ekstremalnych temperaturach i w ich szerokim zakresie od -60°C do +200°C, a nawet w wyższych, w zależności od składu. Są miękkie i giętkie – dzięki elastyczności skutecznie absorbują energią udarów i wibracji i ograniczają naprężenia podczas cykli termicznych w przypadku niedopasowania współczynników rozszerzalności cieplnej PCB i jej podzespołów. Są łatwe do usunięcia, co umożliwia naprawy i wymianę komponentów i ułatwia recykling. Z drugiej stron, są mniej odporne na chemikalia w porównaniu z żywicami epoksydowymi – ulegają degradacji pod wpływem rozpuszczalników, olejów lub paliw. Ponadto elastyczność silikonów oznacza niższą wytrzymałością na rozciąganie. Typowo mają też niższą przewodność cieplną niż żywice epoksydowe, co sprzyja kumulowaniu się ciepła.
Wybór odpowiedniego materiału zalewowego wymaga oceny wymagań danego zastosowania. W razie narażenia na działanie agresywnych substancji chemicznych jak paliwa i rozpuszczalniki ze względu na odporność chemiczną preferuje się żywice epoksydowe. Przy spodziewanych dużych wahaniach temperatury albo ekstremalnie niskich i wysokich temperaturach lepiej sprawdzają się silikony, które kurczą się i rozszerzają bez pękania. Dzięki elastyczności skutecznej również będą absorbować wstrząsy niż sztywne żywice epoksydowe. By zapobiec przegrzaniu, jeżeli chronione obwody silnie się nagrzewają, lepiej jest użyć zalewy z żywicy epoksydowej o większej przewodności cieplnej. W razie konieczności zapewnienia dostępu do komponentów lepszym wyborem będzie silikon.
Przykładowo w samochodach podzespoły elektroniczne są narażone na działanie ciepła silnika, oleju i wibracji. Masy zalewowe z żywic epoksydowych o wysokiej odporności chemicznej i przewodności cieplnej typowo wynoszącej 1,2 W/m·K sprawdzają się w ochronie jednostek sterujących przed wyciekami płynów, temperaturami do +130°C i pomimo sztywności zapewniają wystarczającą ochronę również przed wstrząsami na drodze. Z kolei w przypadku czujników w instalacjach energetyki słonecznej i wiatrowej preferowane są silikonowe masy zalewowe ze względu na szeroki zakres temperatur pracy oraz elastyczność, która kompensuje naprężenia termiczne w cyklach dzień – noc.
Przegląd materiałów
Wybór odpowiedniej masy zalewowej to kluczowy etap procesu, decydujący o skuteczności tej metody izolowania podzespołów PCB od wpływów otoczenia. Różne materiały mają unikalne właściwości. To przekłada się na poziom ochrony, jaki zapewniają, który z kolei powinien być dostosowany do specyficznych wymagań danego zastosowania, takich jak spodziewany zakres temperatur pracy, elastyczność wymagana przy danym poziomie wibracji i udarów, oczekiwana odporność chemiczna. Ważne są też cechy wpływające na sposób aplikacji, jak czas utwardzania i lepkość oraz kompatybilność z materiałami PCB i jej komponentów. Najpopularniejsze materiały zalew to wymienione we wstępie żywice epoksydowe, masy na bazie silikonu lub poliuretanu.
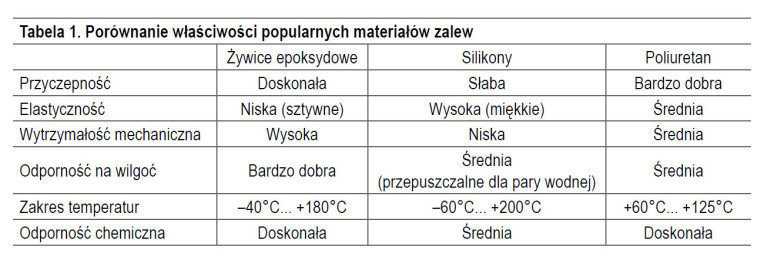
Żywice epoksydowe są popularne ze względu na wytrzymałość mechaniczną, dobrą przyczepność, wysoce skuteczną ochronę przed wilgocią i odporność chemiczną. Ich wytrzymałość dielektryczna typowo wynosi około 15 – 25 kV/mm. Z drugiej strony, po utwardzeniu są sztywne i mogą pękać pod wpływem ekstremalnych cykli termicznych. Z kolei masy na bazie silikonu są elastyczne, w związku z czym są preferowane, jeżeli wymagane jest tłumienie silnych wibracji. Są miękkie, dzięki czemu są odpowiednie przy dużym niedopasowaniu współczynników rozszerzalności cieplnej, ponieważ zmniejszają naprężenia towarzyszące cyklicznym zmianom temperatury. Sprawdzają się w szerokim zakresie temperatur, typowo od –60°C do +200°C. Z drugiej strony, charakteryzuje je średnia odporność na wilgoć i chemikalia, są przepuszczalne dla pary wodnej i mogą pęcznieć pod wpływem olejów. Oprócz tego silikony mają słabą przyczepność. To jest wadą w niektórych zastosowaniach, ale ta cecha może się także okazać zaletą, gdy wymagane jest łatwe usunięcie zalewy podczas recyklingu podzespołów elektronicznych po zakończeniu eksploatacji urządzenia. Porównanie właściwości i zastosowań żywic epoksydowych i silikonów przedstawiamy w ramce. Masy na bazie poliuretanu natomiast łączą w sobie elastyczność oraz wytrzymałość. Są wystarczająco miękkie, by skutecznie absorbować naprężenia towarzyszące rozszerzaniu się i kurczeniu pod wpływem zmian temperatury wynikające z niedopasowania współczynników rozszerzalności cieplnej, bez odkształcania płytek drukowanych i pękania wyprowadzeń komponentów, a jednocześnie wystarczająco wytrzymałe, by zapewnić im podparcie i chronić przed udarami i wibracjami. Są odporne na ścieranie oraz wilgoć. Sprawdzają się w temperaturach do +125°C. Czas ich utwardzania jest krótszy niż żywic epoksydowych, co czyni je odpowiednimi w produkcji wielkoseryjnej.
Proces zalewania
Pierwszym etapem procesu zalewania jest przygotowanie płytki drukowanej. Obejmuje to jej wyczyszczenie, na przykład przez przetarcie alkoholem izopropylowym, co ma na celu usunięcie kurzu, smarów, tłuszczu ze śladów palców, ponieważ zanieczyszczenia pogarszają przyczepność masy zalewowej, przez co nie będzie ona szczelnie przylegać. Przed zalaniem należy również dokładnie sprawdź PCB pod kątem luźnych przewodów, uszkodzonych elementów, wad lutowniczych. Dodatkowo trzeba pamiętać o zamaskowaniu obszarów, które powinny pozostać odsłonięte, takich jak złącza lub punkty testowe.
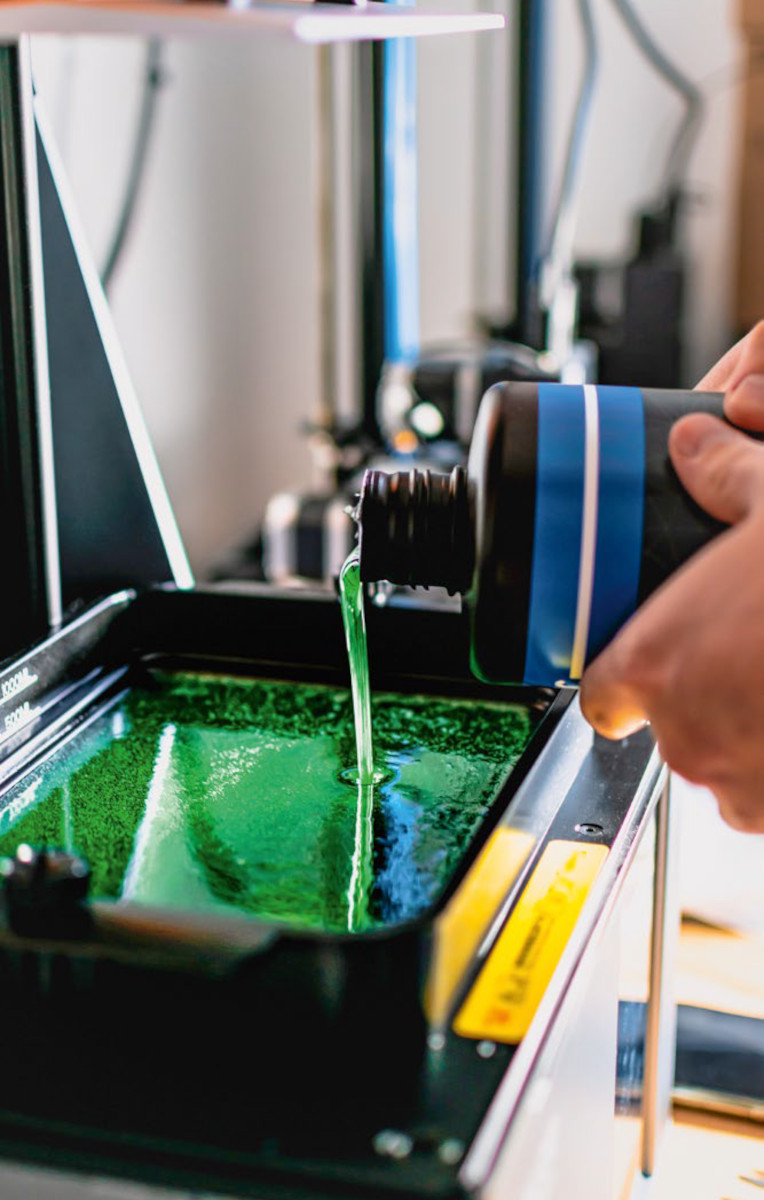
Materiał zalewy przygotowuje się zgodnie ze wskazówkami producenta. Zazwyczaj w przypadku mas dwuskładnikowych, składających się z żywicy i utwardzacza, w specyfikacji podawane są optymalne proporcje mieszania. Mieszać trzeba powoli, żeby uniknąć powstania pęcherzyków powietrza, które zmniejszą szczelność. Producent zwykle podaje również czas przydatności do użycia, w którym masa nadaje się do zaaplikowania. W kolejnym kroku umieszcza się płytkę w pojemniku, który może być częścią obudowy produktu końcowego lub tymczasową formą. Jeśli forma nie jest częścią produktu finalnego trzeba na nią nałożyć środek antyadhezyjny, co ułatwi wyjęcie zalanej PCB po utwardzeniu masy. Należy ją wlewać powoli, aby uniknąć powstawania pęcherzyków powietrza i zapewnić pełne pokrycie, upewniając się, że równomiernie rozpływa się dokładnie wokół wszystkich elementów. W celu usunięcia uwięzionego powietrza można zastosować odgazowanie próżniowe (patrz ramka: Zalewanie próżniowe). Poza tym automatyczne dozowniki mogą zapewnić powtarzalność aplikacji, także eliminując pęcherzyki powietrza.
Następnie zalaną PCB pozostawia się do utwardzenia, zazwyczaj na 24 – 48 godzin, w zależności od właściwości materiału zalewy. Utwardzanie może odbywać się w temperaturze pokojowej lub wymagać kontrolowanych warunków, czyli utrzymywania określonej wilgotności i temperatury. Kolejnym etapem jest kontrola jakości pod kątem defektów, takich jak pęcherzyki powietrza, pęknięcia masy, niepełne pokrycie podzespołów, zakrycie zamaskowanych obszarów, które powinny pozostać odsłonięte. Następnie sprawdzana jest funkcjonalność i testowana jest odporność na czynniki środowiskowe.
Podczas zalewania warto przestrzegać kilku zasad, aby uzyskać całkowite pokrycie podzespołów, które zapewni skuteczną ochronę, bez uszkodzenia zabezpieczanej PCB. Trzeba pamiętać, że masy zalewowe są wrażliwe na temperaturę otoczenia. Aplikacja w temperaturze pokojowej zwykle daje najlepsze rezultaty, ponieważ ekstremalne zimno lub ciepło może wpływać na czas utwardzania i lepkość masy. Trzeba unikać przepełnienia – warto pozostawić trochę miejsca u góry formy, aby uwzględnić rozszerzanie się masy podczas utwardzania i uniknąć rozlania się jej poza formę. Jeżeli w czasie wlewania masy wytworzą się pęcherzyki powietrza można postukać w formę, by uwolnić uwięziony gaz przed rozpoczęciem utwardzania. Na ostateczny efekt ma również wpływ projekt PCB. Przygotowując go pod kątem zalania należy pozostawić odpowiednio dużo wolnego miejsca wokół kluczowych elementów, tak aby masa mogła się równomiernie rozpłynąć, dokładnie je pokrywając.
Zalewanie próżniowe
W przeciwieństwie do standardowego zalewania, które odbywa się w warunkach atmosferycznych, zalewanie próżniowe polega na umieszczeniu masy zalewowej oraz PCB w komorze próżniowej. Ma to na celu usunięcie powietrza, aby powstała bariera ochronna bez pęcherzyków powietrza i pustych przestrzeni, które pogarszają jej skuteczność. Są one źródłem wielu problemów. Przede wszystkim pęcherzyki powietrza w zalewie i puste przestrzenie wokół komponentów stanowią izolatory termiczne, zatrzymujące ciepło i potencjalnie powodujące przegrzewanie się podzespołów, które naturalnie nagrzewają się w trakcie pracy, natomiast jednorodne zalewy wykonywane próżniowo mają większą przewodność cieplną, dzięki czemu skutecznej odprowadzają ciepło. Wydłuża to żywotność komponentów poprzez zmniejszenie naprężeń termicznych. Pęcherzyki powietrza w materiale zalewowym obniżają także wytrzymałość dielektryczną, zwiększając ryzyko przebicia elektrycznego. Z kolei puste przestrzenie wokół podzespołów pogarszają integralność strukturalną bariery ochronnej, czyniąc utwardzoną zalewę podatniejszą na pękanie pod wpływem naprężeń mechanicznych.
W zalewaniu próżniowym dodatkowym etapem jest odgazowanie masy zalewowej. Jest kluczowe, ponieważ podczas mieszania żywic i utwardzaczy w zalewie nieuchronnie gromadzi się powietrze. Jeśli nie zostanie usunięte w procesie jej utwardzania uformują się w niej pęcherzyki. By do tego nie dopuścić wymieszaną masę umieszcza się w komorze próżniowej, gdzie na skutek obniżenia ciśnienia zachodzi rozprężanie uwięzionego powietrza i jego unoszenie się ku powierzchni, skąd jest uwalniane do otoczenia. Odgazowanie w próżni jest skuteczne zwłaszcza w przypadku mas o dużej lepkości, które są podatniejsze na gromadzenie się pęcherzyków powietrza. Ten etap trwa zazwyczaj kilka minut, w zależności od lepkości masy i poziomu próżni. Po odgazowaniu masa zalewowa jest wylewana na PCB umieszczoną w formie lub obudowie. Prawidłowe odgazowanie poprawia przepływ masy do ciasnych przestrzeni na płytce. Zapewnia to pełne pokrycie nawet PCB z gęsto upakowanymi podzespołami. Pojemnik z zalaną płytką jest następnie ponownie umieszczany w komorze próżniowej, aby usunąć wszelkie pozostałości powietrza i pozostawiany do utwardzenia.
By uniknąć niepełnego odgazowania należy ten proces kontynuować aż do momentu, gdy na powierzchni masy nie będą już unosić się pęcherzyki powietrza. Nie tylko czas ma znaczenie. Monitorować trzeba też poziom próżni i upewnić się, że w komorze próżniowej panuje ciśnienie wystarczająco niskie, by odsysać powietrze z ciasnych przestrzeni między komponentami. Ważny jest poza tym sposób wlewania zalewy – zbyt szybkie lub z dużej wysokości może wprowadzić więcej powietrza. Zalewę należy wlewać powoli i blisko powierzchni PCB, by zminimalizować ryzyko uwięzienia powietrza. Użycie dyszy dozującej lub strzykawki może pomóc kontrolować przepływ i zmniejszyć turbulencje. Ponadto jeżeli masa utwardza się zbyt szybko odgazowanie może być niepełne. Generalnie masy o niskiej lepkości dokładniej wypełniają ciasne przestrzenie, co zmniejsza ryzyko powstawania pustych przestrzeni.
Podsumowanie
Zapewniając kompleksową ochronę przed czynnikami klimatycznymi, oddziaływaniami mechanicznymi oraz chemicznymi zalewnie znacząco wydłuża żywotność i zmniejsza awaryjność urządzeń elektronicznych. To przekłada się na oszczędności w dłuższej perspektywie, dzięki zmniejszeniu wydatków na konserwację i naprawy. Dodatkowo utrudnia inżynierię wsteczną i ingerencję w obwody, ograniczając dostęp do komponentów i wymuszając w tym celu usunięcie zalewy, co wymaga w praktyce zniszczenia badanej PCB. Jednocześnie uniemożliwia to albo poważnie utrudnia naprawy.
Hermetyzacja przez zalewanie to popularna technika zabezpieczania elektroniki w wielu branżach. Przykładowo w ten sposób chroni się jednostki sterujące i czujniki w pojazdach przed ciepłem, wibracjami, działaniem oleju. Zasilacze i ładowarki do urządzeń elektroniki użytkowej zabezpiecza się przez zalewanie przed wilgocią, panele operatorskie maszyn przed pyłem i chemikaliami, a urządzenia medyczne i implanty przed płynami ustrojowymi i procesem sterylizacji.
Monika Jaworowska


