Dlaczego sprawny prototyp nie wystarcza?
Prototypowanie i produkcja seryjna stawiają przed procesem montażu elektroniki odmienne wymagania. Przy wykonywaniu kilku egzemplarzy możliwe jest bieżące rozwiązywanie problemów, ręczne poprawianie połączeń czy korygowanie ustawień urządzeń. Nawet jeśli prototyp przejdzie wszystkie zaplanowane testy, nie oznacza to, że sposób jego wykonania został odpowiednio udokumentowany i może zostać bezpośrednio przeniesiony do produkcji seryjnej.
W przypadku regularnych dostaw kluczowa staje się możliwość odtworzenia procesu w kolejnych partiach, często realizowanych w odstępach wielu miesięcy. Wymaga to stosowania aktualnej dokumentacji, komponentów zgodnych z zatwierdzoną specyfikacją oraz zweryfikowanych parametrów technologicznych. Powtarzalność nie oznacza przy tym uzyskiwania całkowicie identycznych wyników, lecz utrzymywanie właściwości wyrobów w określonych granicach tolerancji i zgodnie z przyjętymi wymaganiami jakościowymi.
Dokumentacja produkcyjna – podstawa powtarzalności
Pierwszym warunkiem przygotowania urządzenia do produkcji seryjnej jest kompletna i spójna dokumentacja. Podstawowy zestaw danych obejmuje pliki Gerber opisujące warstwy obwodu drukowanego, listę materiałową BOM (Bill of Materials) oraz plik pick-and-place określający rozmieszczenie komponentów na płytce. W zależności od projektu potrzebne są również dane wierceń, informacje montażowe, schemat elektryczny, wymagania technologiczne i procedury testowe.
Lista BOM powinna jednoznacznie określać zastosowane elementy, ich oznaczenia referencyjne, wartości, obudowy oraz numery katalogowe producentów (MPN). Plik pick-and-place zawiera natomiast współrzędne, orientację i stronę montażu komponentów, stanowiąc podstawę przygotowania programu automatu montażowego.
Istotna jest nie tylko kompletność poszczególnych plików, ale również ich wzajemna zgodność. Problemy mogą wynikać z rozbieżności między BOM a plikiem rozmieszczenia elementów, niezgodności obudowy komponentu z footprintem na PCB, braku oznaczenia polaryzacji czy niejednoznacznego wskazania elementów, które nie powinny być montowane. W produkcji prototypowej takie kwestie można wyjaśniać na bieżąco. W seryjnej prowadzą one do ryzyka błędów, opóźnień lub różnic między kolejnymi partiami.
Dlatego przed uruchomieniem montażu przeprowadza się analizę DFM (Design for Manufacturability), czyli ocenę projektu pod kątem możliwości jego wykonania. Obejmuje ona między innymi geometrię pól lutowniczych, odstępy między komponentami, rozmieszczenie znaczników referencyjnych oraz sposób panelizacji PCB. Wykrycie nieprawidłowości na tym etapie pozwala uniknąć poprawek już po przygotowaniu produkcji.
Równie ważne jest aktualizowanie dokumentacji po zmianach wprowadzanych podczas uruchamiania prototypu. Każda korekta wartości elementu, połączenia lub zastosowanego komponentu musi znaleźć odzwierciedlenie w odpowiednich plikach i oznaczeniu rewizji projektu. W przeciwnym razie seria może zostać wykonana zgodnie z dokumentacją, ale inaczej niż prototyp, który przeszedł testy.
Partia pilotażowa – weryfikacja wyrobu i procesu
Zatwierdzenie konstrukcji powinno poprzedzać uruchomienie regularnej produkcji, ale samo w sobie nie potwierdza gotowości procesu technologicznego. Temu służy partia pilotażowa, wykonywana w warunkach odpowiadających planowanej produkcji seryjnej.
Jej zadaniem jest sprawdzenie nie tylko poprawności działania urządzenia, lecz także przygotowania programów maszyn, parametrów lutowania, sposobu kompletacji komponentów oraz przebiegu poszczególnych operacji montażowych. Istotne jest wykorzystanie docelowych urządzeń i metod produkcji, ponieważ zmiana technologii pomiędzy pilotażem a serią może wprowadzić dodatkowe czynniki wpływające na wynik procesu.
Podczas pilotażu mogą ujawnić się problemy trudne do zauważenia przy wykonywaniu pojedynczych prototypów. Należą do nich trudności z automatycznym pobieraniem określonych komponentów, konieczność doprecyzowania instrukcji montażu ręcznego czy zbyt długi czas wykonywania testów. Uzyskane wyniki pozwalają zweryfikować założenia technologiczne i wprowadzić niezbędne korekty przed zwiększeniem skali produkcji.
Zakończeniem tego etapu powinno być udokumentowanie i zatwierdzenie wyrobu oraz parametrów procesu, które będą wykorzystywane podczas realizacji kolejnych partii.
Stabilność parametrów montażu SMT i THT
Po zatwierdzeniu konstrukcji i procesu jednym z podstawowych wyzwań staje się utrzymanie stabilnych warunków montażu. W technologii SMT szczególnie istotny jest etap nanoszenia pasty lutowniczej. Jej ilość i rozmieszczenie na polach lutowniczych wpływają na prawidłowość późniejszych połączeń. Z tego względu parametry druku, stan szablonu oraz sposób kontroli nanoszenia pasty powinny być odpowiednio określone i nadzorowane.
Podobne znaczenie ma przygotowanie programu automatu pick-and-place. Zweryfikowane dane dotyczące rozmieszczenia komponentów i ustawień urządzenia powinny być archiwizowane, aby można było je wykorzystać podczas kolejnych uruchomień produkcji. Nie zwalnia to jednak z obowiązku sprawdzenia poprawności przygotowania linii po przezbrojeniu.
Kolejnym elementem jest profil temperaturowy lutowania rozpływowego, dobierany z uwzględnieniem konstrukcji płytki, jej właściwości cieplnych, zastosowanej pasty oraz wymagań komponentów. Zweryfikowane ustawienia procesu stanowią punkt odniesienia dla następnych partii. Ich zmiana może wymagać ponownej oceny warunków lutowania.
W przypadku montażu mieszanego SMT i THT konieczne jest również określenie kolejności operacji, metody lutowania elementów przewlekanych oraz wymagań dotyczących zabezpieczenia pozostałych komponentów. Szczególnej uwagi wymagają czynności ręczne, których powtarzalność zależy od jednoznacznych instrukcji stanowiskowych i kryteriów kontroli.
Komponenty i zamienniki – źródło zmian między partiami
Nawet prawidłowo przygotowany proces nie zapewni powtarzalności, jeśli kolejne partie będą wykonywane z materiałów odbiegających od zatwierdzonej specyfikacji. Podstawą jest zgodność dostarczonych komponentów z BOM, najlepiej weryfikowana na poziomie numeru katalogowego producenta, a nie wyłącznie wartości elektrycznych i typu obudowy.
Znaczenie ma również identyfikacja partii produkcyjnych komponentów oraz kodów daty produkcji (date code). Informacje te umożliwiają ustalenie pochodzenia materiałów wykorzystanych w określonej serii urządzeń.
Osobnym zagadnieniem jest stosowanie zamienników. Ograniczona dostępność komponentów, wydłużone terminy dostaw lub wycofanie elementu z produkcji mogą wymuszać poszukiwanie alternatywnych rozwiązań. Zgodność podstawowych parametrów elektrycznych nie oznacza jednak automatycznie pełnej równoważności technologicznej.
Zamiennik może różnić się wymiarami obudowy, geometrią wyprowadzeń, rodzajem ich powłoki, dopuszczalnymi warunkami lutowania lub sposobem pakowania. Takie różnice mogą wymagać modyfikacji ustawień montażu albo ponownej weryfikacji procesu. Dlatego alternatywne komponenty powinny być oceniane i zatwierdzane przed dopuszczeniem do produkcji, a ich numery katalogowe uwzględnione w dokumentacji.
Istotne są także warunki magazynowania elementów wrażliwych na wilgoć (MSD). Ich poziom wrażliwości MSL określa norma IPC/JEDEC J-STD-020, natomiast zasady postępowania z takimi komponentami opisuje J-STD-033. Po otwarciu opakowania należy kontrolować dopuszczalny czas ekspozycji na warunki otoczenia, uwzględniając wymagania dla danego poziomu MSL. W zależności od warunków i czasu przechowywania konieczne może być odpowiednie zabezpieczenie lub suszenie komponentów przed lutowaniem. Pomocne są w tym szczelne opakowania z pochłaniaczem wilgoci oraz wskaźniki HIC (Humidity Indicator Card).
Kontrola zmian i identyfikowalność produkcji
W produkcji realizowanej w kolejnych partiach szczególnego znaczenia nabiera nadzór nad aktualnością dokumentacji. Każde zlecenie powinno być powiązane z określoną rewizją PCB, listy BOM oraz dokumentacji technologicznej. Pozwala to ustalić, według jakich danych wykonano daną serię.
Należy również rozróżniać parametry zatwierdzone od zmian wymagających ponownej oceny. Zastosowanie innego komponentu, zmiana materiału lutowniczego, korekta profilu temperaturowego czy modyfikacja projektu PCB mogą wpływać na wynik montażu. Zakres wymaganej weryfikacji powinien odpowiadać charakterowi wprowadzonej zmiany.
Drugim ważnym elementem jest identyfikowalność, określana jako traceability. Polega ona na powiązaniu komponentów i ich partii z konkretnym zleceniem produkcyjnym, a także na przechowywaniu zapisów dotyczących przebiegu procesu oraz wyników kontroli i testów.
Takie podejście ułatwia analizowanie niezgodności wykrytych w kolejnych dostawach lub podczas eksploatacji urządzeń. Pozwala ustalić, czy problem może być związany z określoną partią materiału, zmianą dokumentacji lub konkretnym etapem produkcji.
Kontrola jakości jako potwierdzenie powtarzalności
Kontrola jakości stanowi uzupełnienie nadzoru nad procesem. Jej zadaniem jest potwierdzenie, że wyrób pozostaje zgodny z przyjętymi wymaganiami, a przebieg produkcji nie wykazuje nieakceptowanych odchyleń.
Kontrola pierwszej sztuki po przygotowaniu linii umożliwia weryfikację ustawień i poprawności montażu przed kontynuowaniem zlecenia. Inspekcje międzyoperacyjne pozwalają wykrywać niezgodności na poszczególnych etapach, natomiast testy elektryczne i funkcjonalne służą sprawdzaniu właściwości urządzeń w zakresie określonym przez procedury testowe.
Istotne jest także archiwizowanie wyników kontroli. Porównywanie danych z kolejnych partii, szczególnie w przypadku pomiarów ilościowych, może pomóc w identyfikowaniu zmian wskazujących na pogarszanie się stabilności procesu.
Co decyduje o gotowości do produkcji seryjnej?
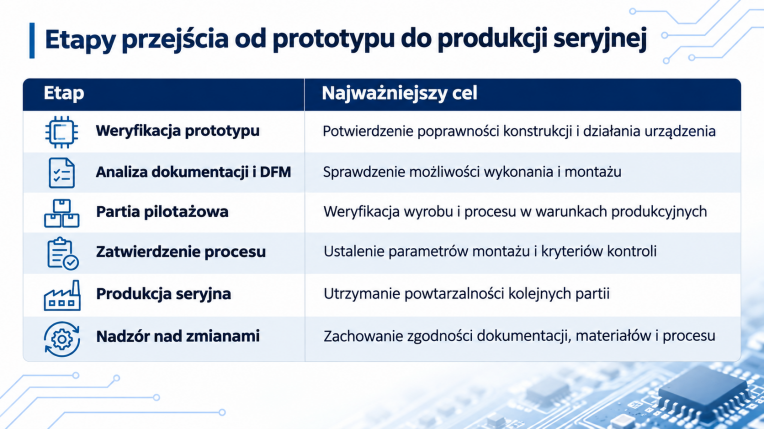
Przejście od prototypu do produkcji seryjnej wymaga przygotowania procesu, który można odtwarzać w kolejnych partiach bez konieczności ponownego rozwiązywania tych samych problemów. Warunkiem jest spójna dokumentacja, weryfikacja technologii montażu, zatwierdzenie parametrów procesu oraz skuteczny nadzór nad komponentami i wprowadzanymi zmianami.
Działania te nie eliminują całkowicie ryzyka błędów produkcyjnych, ale pozwalają ograniczać ich występowanie i wcześniej identyfikować potencjalne przyczyny niezgodności. To właśnie zdolność do kontrolowanego odtwarzania procesu, a nie samo wykonanie sprawnego prototypu, decyduje o gotowości urządzenia do regularnej produkcji.
Źródło: BaZeKo Kociołek & Kociołek sp.j.
Więcej na www.bazeko.pl