


Szablon jako odwzorowanie projektu płytki
Szablon SMT określa miejsca nanoszenia pasty lutowniczej oraz wpływa na jej ilość na poszczególnych polach lutowniczych. Rozmieszczenie apertur musi być zgodne z projektem PCB, natomiast ich wymiary i kształt można dostosowywać do wymagań poszczególnych komponentów. Dokładność wykonania otworów ma bezpośrednie znaczenie dla powtarzalności nadruku, ponieważ wszelkie odchylenia ich geometrii mogą wpływać na kolejne cykle nanoszenia pasty.
Teoretyczna objętość pasty odpowiadająca otworowi wynika z powierzchni apertury i grubości blachy. Rzeczywista ilość materiału przeniesionego na płytkę zależy jednak również od przebiegu uwalniania pasty ze szablonu. Istotną rolę odgrywa tutaj jakość ścianek otworów. Gładkie krawędzie sprzyjają równomiernemu oddzielaniu pasty, natomiast nierówności mogą powodować zatrzymywanie jej części w aperturze, prowadząc do niepełnych lub nieregularnych nadruków.
Nieprawidłowości powstałe podczas nanoszenia pasty mogą prowadzić do wad połączeń lutowanych. Dlatego szablon należy traktować jako element dostosowany do konkretnej płytki PCB, a nie uniwersalne narzędzie o z góry ustalonej grubości.
Grubość blachy i geometria apertur
Grubość blachy jest jednym z podstawowych parametrów określających ilość pasty lutowniczej nanoszonej przez otwory szablonu. W przypadku konstrukcji o jednakowej grubości jej dobór wymaga uwzględnienia zarówno komponentów potrzebujących większej objętości pasty, jak i elementów o drobnych polach lutowniczych. Zastosowanie jednej grubości dla całej płytki stanowi więc kompromis pomiędzy wymaganiami poszczególnych komponentów.
Drugim istotnym parametrem jest geometria apertur. Ich wymiary i kształt nie muszą dokładnie odwzorowywać pól lutowniczych. Można je zmniejszać, powiększać lub modyfikować w celu dostosowania ilości i rozmieszczenia pasty do konkretnego komponentu. Szczególnego znaczenia nabiera to w przypadku obudów BGA i µBGA oraz elementów w rozmiarze 0201, wymagających precyzyjnego nanoszenia niewielkich ilości pasty.
Przy małych, gęsto rozmieszczonych aperturach istotna jest nie tylko dokładność odwzorowania ich wymiarów i położenia, ale również relacja wielkości otworu do grubości blachy. Parametry te wpływają na możliwość uwolnienia pasty ze ścianek apertury i uzyskania powtarzalnego nadruku. Dlatego dobór szablonu powinien uwzględniać jednocześnie jego grubość oraz geometrię otworów.
Przykładem dostępnych na rynku rozwiązań są szablony ze stali nierdzewnej wykonywane przez firmę Lastenic Laser & Electronics, która podaje precyzję wykonania na poziomie ±2 µm oraz dokładność powtarzania ±1 µm (tab. 1).
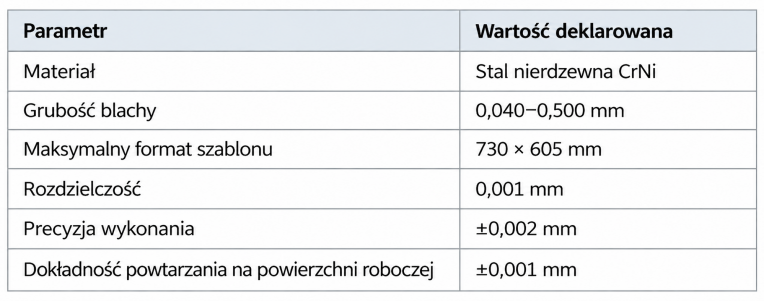
Podane wartości opisują możliwości wykonawcze producenta, a nie uniwersalne wymagania dotyczące szablonów SMT. Właściwa grubość blachy oraz geometria apertur powinny wynikać z konstrukcji danej płytki i zastosowanych komponentów.
Precyzja cięcia laserowego i jakość apertur
W technologii laserowej apertury są wycinane bezpośrednio w blasze ze stali nierdzewnej. W odróżnieniu od chemicznego wytwarzania szablonów, w którym otwory powstają przez trawienie materiału, cięcie laserowe nie wymaga stosowania chemikaliów do formowania apertur. Do tego procesu wykorzystuje się wyspecjalizowane urządzenia, m.in. systemy laserowe LPKF przeznaczone do produkcji szablonów SMT.
Jednym z czynników wpływających na dokładność wykonania szablonu jest precyzyjne pozycjonowanie głowicy laserowej, pozwalające odwzorować rozmieszczenie apertur zgodnie z dokumentacją projektową. Istotne znaczenie ma również kontrola obszaru nagrzewania materiału podczas cięcia. Ograniczenie strefy wpływu ciepła sprzyja zachowaniu jakości powierzchni i krawędzi otworów, szczególnie w przypadku cienkich blach oraz dużej gęstości apertur.
W szablonach wycinanych laserowo otwory mogą mieć stożkowy przekrój, który przy odpowiednim ukierunkowaniu sprzyja uwalnianiu pasty i jej przenoszeniu na pola lutownicze PCB. Znaczenie ma także gładkość powierzchni ścianek, ograniczająca zatrzymywanie materiału wewnątrz otworu.
Stosowane w urządzeniach laserowych systemy kamer pozycjonujących umożliwiają pomiar geometrii wykonanych otworów. Rozwiązania tego rodzaju mogą być również wykorzystywane do uzupełniania wcześniej wykonanych szablonów. Pozwala to rozszerzyć możliwości obróbki bez konieczności ograniczania procesu wyłącznie do jednorazowego wycięcia apertur.
Szablony stopniowane step-up i step-down
Na jednej płytce PCB mogą znajdować się komponenty o odmiennych wymaganiach dotyczących ilości pasty lutowniczej. Elementy o większych polach lutowniczych mogą potrzebować jej większej objętości, podczas gdy komponenty o małym rastrze wymagają bardziej ograniczonego nadruku. W takich przypadkach szablon o jednakowej grubości na całej powierzchni nie zawsze pozwala uzyskać właściwe warunki nanoszenia pasty wyłącznie przez zmianę geometrii apertur.
Rozwiązaniem są szablony stopniowane, w których grubość blachy jest lokalnie zróżnicowana. W wariancie step-down wybrane obszary szablonu mają mniejszą grubość, co pozwala ograniczyć ilość nanoszonej pasty. Konstrukcje step-up wykorzystują natomiast obszary o większej grubości względem sąsiadujących fragmentów, przeznaczone do nanoszenia większej objętości materiału.
Zróżnicowanie grubości może być uzyskiwane metodą trawienia, stosowaną również w rozwiązaniach oferowanych przez producentów szablonów SMT. Dzięki temu możliwe jest dostosowanie jednego szablonu do komponentów o różnych wymaganiach technologicznych bez konieczności przyjmowania jednakowej grubości blachy dla całego projektu.
Szablony do nanoszenia kleju
Metalowe szablony wykorzystuje się również do nanoszenia kleju w procesach montażu SMT. W tym przypadku wymagania projektowe są inne niż przy nadruku pasty lutowniczej. Rozmieszczenie i geometria otworów muszą odpowiadać miejscom nanoszenia kleju, z uwzględnieniem położenia oraz wymiarów montowanych komponentów.
Szablon klejowy może być wykonany na podstawie gotowej dokumentacji lub zaprojektowany z wykorzystaniem informacji o konkretnej płytce. Do jego przygotowania potrzebne są m.in. projekt PCB, dane dotyczące rozmieszczenia i obrysów elementów oraz informacje o typach obudów, na przykład zawarte w pliku pick-and-place.
Odpowiednie przygotowanie dokumentacji pozwala dopasować układ otworów do konstrukcji płytki i wymagań procesu nanoszenia kleju. Rozwiązania szablonowe znajdują zastosowanie także w produkcji seryjnej i masowej, gdzie istotne znaczenie ma powtarzalność operacji.
Mocowanie i naprężenie szablonu
Na powtarzalność nadruku wpływają nie tylko parametry blachy i geometria otworów, lecz także sposób zamocowania szablonu w sitodrukarce. Podczas pracy szablon powinien zachowywać stabilne położenie i właściwe naprężenie, co wymaga odpowiednio dobranego systemu mocowania.
Jednym z rozwiązań są szablony wklejane w ramy wykonane ze spawanych profili aluminiowych. Stosuje się również konstrukcje przystosowane do systemów szybkiego montażu, w tym rozwiązania TetraBond oraz systemy wykorzystujące ramy Alpha Tetra i VectorGuard. Wybór odpowiedniego wariantu zależy od wymagań wyposażenia produkcyjnego oraz sposobu mocowania szablonu w sitodrukarce.
Dodatkowym rozwiązaniem jest zabezpieczenie krawędzi przez zagięcie naddatku materiału. Pozwala to wzmocnić brzegi blachy i ograniczyć ryzyko skaleczenia podczas obsługi szablonu.
Przy kompletowaniu wyposażenia należy również uwzględnić dobór blach raklowych, których kształt i właściwości mają znaczenie dla nanoszenia pasty przez otwory szablonu. Elementy te powinny być dostosowane do wykorzystywanego systemu sitodruku.
Kontrola jakości gotowego szablonu
Przed wykorzystaniem szablonu w procesie produkcyjnym istotne jest potwierdzenie jego zgodności z dokumentacją projektową. Weryfikacji podlegają przede wszystkim grubość blachy, rozmieszczenie, wymiary i geometria apertur oraz jakość wykonania ich krawędzi.
W przypadku niewielkich otworów sama ocena wzrokowa nie zapewnia wystarczającej dokładności. Konieczne jest wykorzystanie odpowiednich metod pomiarowych, umożliwiających kontrolę geometrii i wymiarów wykonanych apertur. W tym celu stosuje się m.in. cyfrowe urządzenia do pomiaru grubości, mikroskopy pomiarowe oraz automatyczne systemy kontroli.
Przykładem jest procedura stosowana przez Lastenic Laser & Electronics, obejmująca trzy metody weryfikacji parametrów szablonu (tab. 2). Producent deklaruje kontrolę wszystkich otworów w każdym wykonanym szablonie.
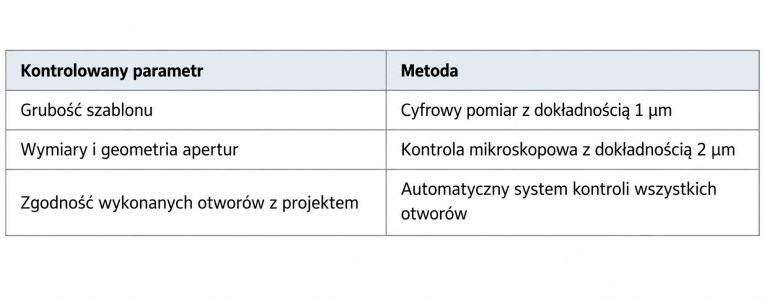
Kontrola wymiarów i geometrii pozwala zweryfikować zgodność gotowego szablonu z wymaganiami projektowymi. Jest to szczególnie istotne w przypadku gęsto rozmieszczonych, niewielkich apertur, gdzie nawet małe odchylenia mogą wpływać na ilość nanoszonej pasty i powtarzalność nadruku.
Dobór, wykonanie i kontrola jako jeden proces
Na jakość nadruku pasty lutowniczej wpływają m.in. trzy aspekty związane z szablonem: dopasowanie grubości blachy i geometrii apertur do konkretnej płytki, precyzja wykonania otworów oraz weryfikacja gotowego narzędzia. Elementy te należy rozpatrywać łącznie, ponieważ dokładność cięcia nie zrekompensuje niewłaściwie dobranej konstrukcji, a prawidłowo zaprojektowany szablon wymaga jeszcze potwierdzenia zgodności wykonania z dokumentacją.
Uwzględnienie tych zależności pozwala lepiej dostosować szablon SMT do wymagań konkretnego projektu PCB i ograniczyć ryzyko nieprawidłowości podczas nanoszenia pasty lutowniczej.
Źródło: Lastenic Laser & Electronics
Więcej na www.lastenic.com


