


Najczęstsze wady lutowania
Lutowanie na fali jest stosowane w masowym montażu elementów przewlekanych (THT) oraz zespołów mieszanych, w których po stronie lutowania znajdują się także przyklejone do płytki podzespoły SMD. Technologia wymaga precyzyjnego doboru parametrów: podczas krótkiego kontaktu z ciekłym stopem lutowie musi zwilżyć pola, wypełnić otwory metalizowane, a następnie oddzielić się od płytki bez pozostawienia nadmiaru.
Nieprawidłowy przebieg tych etapów prowadzi do typowych wad i niezgodności. Zestawienie obejmuje również efekt cienia – zjawisko utrudniające prawidłowe zwilżanie.
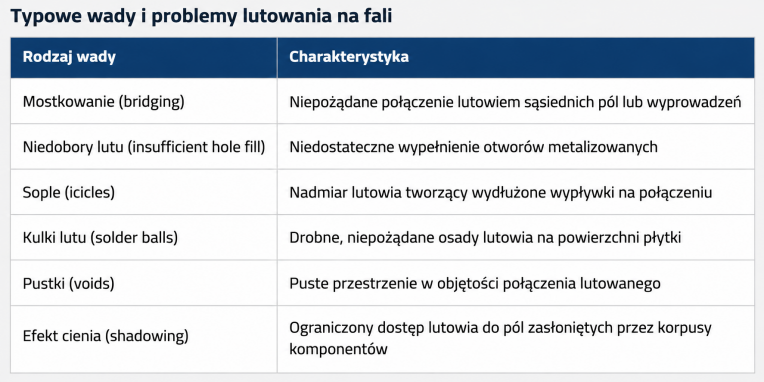
Mostkowanie i niedobory lutu
Mostkowanie powstaje, gdy nadmiar lutowia pozostaje pomiędzy sąsiednimi polami lub wyprowadzeniami podczas wychodzenia płytki z fali. Ryzyko rośnie przy mniejszym rastrze i większej liczbie wyprowadzeń ustawionych w szeregu. Na tę wadę szczególnie narażone są układy w obudowach SOIC lutowane na fali, w których stop może łączyć kolejne wyprowadzenia.
Niedobory lutu w otworach metalizowanych oznaczają, że stop nie wzniósł się w tulei na wymaganą wysokość. Wypełnienie otworu zależy od zwilżalności tulei i wyprowadzenia, aktywności topnika oraz od ciśnienia i czasu kontaktu z falą. Problem nasila się przy elementach o dużej pojemności cieplnej i na płytkach z rozbudowanymi warstwami miedzi.
Efekt cienia występuje przede wszystkim w zespołach mieszanych. Korpus elementu SMD lub wysokiego komponentu może ograniczać dostęp fali lutowniczej do sąsiednich pól, utrudniając ich prawidłowe zwilżenie. W rezultacie mogą powstawać połączenia niedostatecznie zwilżone.
Formowanie turbulentnej fali lutowniczej
W konwencjonalnych agregatach problem cienia i niedoborów lutu ogranicza się często za pomocą układu podwójnej fali. Pierwsza, turbulentna fala (tzw. chip wave) ułatwia dotarcie lutowia do zasłoniętych pól, a druga, laminarna, sprzyja odprowadzaniu nadmiaru stopu i uzyskaniu równomiernych połączeń. W takim układzie łączny kontakt zespołu z lutowiem może być dłuższy, a większa powierzchnia ciekłego stopu pozostaje narażona na utlenianie.
Inne podejście zaproponował niemiecki inżynier Rainer Wörthmann, który w 1993 r. opatentował moduł pionowych dysz fali turbulentnej. Zamiast pojedynczej szczeliny formującej falę lutowie wypływa przez zespół pionowych dysz, tworząc falę o turbulentnym charakterze przepływu. Rozwiązanie ma ułatwiać dotarcie lutowia do pól i otworów metalizowanych, także w miejscach częściowo osłoniętych przez korpusy elementów.
Rozwiązanie oferuje KONTECH SMT Consulting, oficjalny przedstawiciel autora i właściciela patentu. Według informacji firmy moduł zastosowano w kilku polskich zakładach podczas modernizacji istniejących linii lutowniczych.
Ograniczanie wad połączeń lutowanych
Zmiana charakterystyki przepływu sprzyja zwilżaniu pól lutowniczych. Według KONTECH turbulentna fala stale odnawia lutowie przy powierzchni płytki, co może ułatwiać wypełnianie otworów metalizowanych i dotarcie stopu do miejsc osłoniętych przez komponenty. Firma informuje również o ograniczaniu zjawiska odwilżania.
Turbulentny przepływ ma także ograniczać mostkowanie, zwłaszcza pomiędzy wyprowadzeniami układów SOIC, oraz powstawanie sopli lutowniczych. KONTECH deklaruje redukcję liczby zwarć nawet o 90%. W opublikowanych materiałach nie przedstawiono jednak warunków porównania ani metodyki pomiarów, dlatego wartość tę należy traktować jako deklarowany rezultat, a nie gwarantowany wynik dla każdego procesu produkcyjnego.
Kolejnym aspektem jest obciążenie cieplne. Krótszy czas kontaktu z falą ogranicza ryzyko uszkodzenia komponentów wskutek przegrzania oraz naprężenia wewnętrzne w zespołach montażowych.
Zużycie lutowia i wydajność
Sposób formowania fali wpływa także na zużycie materiałów. W module Wörthmanna wyeliminowano nieruchomą powierzchnię lutowia narażoną na utlenianie, co ma zmniejszać ilość powstającego kożucha tlenków. Dodatkowe znaczenie ma odprowadzanie nadmiaru lutowia.
Według KONTECH zastosowanie tego rozwiązania pozwala ograniczyć zużycie lutowia o 35% w porównaniu z procesem wykorzystującym falę podwójną. Powstaje również mniej kożucha tlenków, co przekłada się na mniejszą ilość odpadów wymagających utylizacji. Dodatkową korzyścią ma być niższe zużycie topnika oraz ograniczenie ilości jego pozostałości.
Krótszy wymagany czas kontaktu pozwala z kolei zwiększyć prędkość przenośnika o około 40%. Wielkości te, podobnie jak dane o redukcji zwarć, są deklaracjami firmy. Rzeczywisty efekt w danym zakładzie zależy m.in. od rodzaju płytek, zastosowanego stopu i ustawień linii.
Modernizacja istniejącej linii
Modernizacja polega na zastąpieniu standardowego modułu formowania fali modułem Wörthmanna i nie wymaga zakupu nowej maszyny. Firma informuje, że rozwiązanie można zamontować w niemal każdym modelu agregatu do lutowania na fali, a sama instalacja trwa około godziny.
Podawany czas dotyczy instalacji modułu. KONTECH nie precyzuje, ile trwa dostrojenie parametrów i walidacja procesu dla konkretnego asortymentu produkcyjnego. Czynności te warto uwzględnić w harmonogramie modernizacji, szczególnie gdy wymagane jest formalne zatwierdzenie zmian procesowych.
Ocena jakości procesu lutowania
Skuteczność każdej zmiany w procesie lutowania trzeba potwierdzić pomiarami, a nie wyłącznie oględzinami po pierwszych seriach. Podstawą jest porównanie liczby i rodzaju niezgodności przed modernizacją i po niej, na tym samym asortymencie i przy znanych parametrach procesu.
Kontrola wizualna pozwala wykrywać mostki, sople i kulki lutu oraz oceniać widoczne części połączeń przewlekanych. Do rozpoznawania pustek i innych niezgodności wewnętrznych wykorzystuje się m.in. badania rentgenowskie. Zgłady metalograficzne i analizy mikroskopowe umożliwiają natomiast szczegółową ocenę struktury złącza, w tym warstw międzymetalicznych (IMC). Badania rentgenowskie, metalurgiczne i mikroskopowe, również z wykorzystaniem skaningowej mikroskopii elektronowej (SEM), należą do usług oferowanych przez KONTECH.
Laboratorium KONTECH posiada również akredytację Polskiego Centrum Akredytacji nr AB 1804, obejmującą określony zakres badań właściwości fizycznych i badań środowiskowych wyrobów elektrycznych oraz elektronicznych.
Dopiero porównanie wyników badań oraz liczby i rodzaju niezgodności pozwala ocenić, czy zmiana sposobu formowania fali przyniosła poprawę jakości w konkretnym procesie – i w jakim stopniu.
Źródło: KONTECH SMT Consulting
Więcej na www.smtkontech.com


