Oszczędność energii i kosztów w produkcji elektroniki - łatwiej niż myślisz!

Największymi odbiorcami energii elektrycznej w produkcji SMT są systemy do lutowania rozpływowego. Jednak ten proces lutowania jest stosowany w wielu zakładach produkcyjnych elektroniki na całym świecie i jest bardzo nieefektywną metodą lutowania pod względem energetycznym. Niezwykle wysoki pobór mocy w konwekcyjnych systemach rozpływowych spowodowany jest nieefektywnym przenoszeniem ciepła przez powietrze. Koszty energii będą nadal rosły i nikt nie jest w stanie dokładnie przewidzieć, jak ten trend będzie się zmieniał w dłuższej perspektywie. Rozwiązaniem są systemy lutowania w fazie gazowej z użyciem pary nasyconej.

Dodaj do ulubionych źródeł w Google
Posłuchaj
00:00

Lutowanie w oparach umożliwia ponad 20-krotnie lepszą wymianę ciepła niż powietrze ze względu na zastosowany płyn! Oznacza to jednocześnie oszczędność zużycia energii do 70% przy zastosowaniu systemu do lutowania w oparach. Poniżej przedstawiono kluczowe cechy takiego rozwiązania firmy ASSCON.

Technologia fazy parowej ASSOCN - kluczowe fakty

  • Lutowanie w fazie pary z opcjonalnym procesem próżniowym
  • Najlepsza zdolność zwilżania zapewnia najwyższą jakość lutowania
  • Łatwy i wysoce niezawodny proces zdefiniowany przez właściwości fizyczne
  • Łatwe profilowanie jako korzyść dla operatorów
  • Minimalne zużycie medium procesowego (Galden).
  • Brak przegrzania dzięki samokontroli maks. temperatura
  • 100% wolny od tlenu – bez utleniania
  • Trwałe filtrowanie Galdenu – mniej prac konserwacyjnych.

Zalety lutowania w fazie gazowej ASSCON - Saturated Vapor Phase
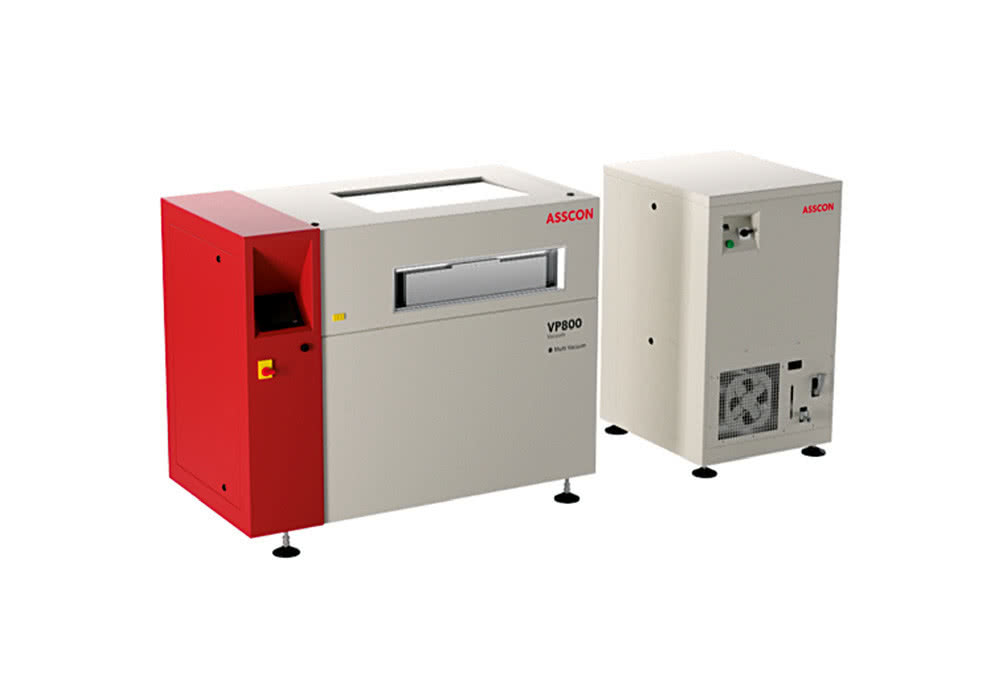
 
Fot. 1. Przykładowy piec z serii VP800, z modułem lutowania w próżni

Para nasycona – jest bezpośrednio związana z cieczą procesową

  • Temperatura par jest równa temperaturze wrzenia odparowanej cieczy procesowej
  • Brak utleniania podczas lutowania (nie są potrzebne gazy ochronne tj. azot)
  • Granice procesu są definiowane tylko przez prawa fizyczne
  • Prosty i stabilny proces. Nienasycona faza parowa (proces konkurencyjny), w którym podgrzana ciecz jest odparowywana na gorącej płycie, a następnie przegrzewana.
  • Temperatura pary nie jest zdefiniowana właściwościami fizycznymi i zależy od wielu wpływów zewnętrznych.
  • Bardzo wysoki potencjał utleniający
  • Proces i profilowanie mogą być trudne
  • Wysokie wydatki na kontrolę
  • Wysokie koszty operacyjne inżynierii procesowej, monitorowania i konserwacji
  • Złożony proces – prawie niemożliwy do kontrolowania (niekontrolowany przez właściwości fizyczne)
 

Robert Brożyna

Amtest
tel. 662 219 555
https://amtest-group.com
robert.brozyna@amtest-group.com

Chcesz częściej widzieć nasze artykuły w Google? Dodaj ElektronikaB2B do ulubionych źródeł
Powiązane treści
Oszczędność energii w produkcji elektroniki - materiały i urządzenia
Zobacz więcej w kategorii: Prezentacje firmowe
Zasilanie
Zasilacze buforowe - ciągłość pracy po zaniku zasilania
PCB
Optymalizacja czasu realizacji prototypów PCB w procesach przedprodukcyjnych
Komponenty
Komponenty DNP w zestawieniu BOM – zasady prawidłowej specyfikacji części nieobsadzanych
Elektromechanika
Samobalansujący egzoszkielet Project MARCH – innowacje w elektronice i sterowaniu
Produkcja elektroniki
Rochester Electronics wprowadza Through Life Support 360™ (TLS360™), aby zwiększyć pewność w zakresie cyklu życia półprzewodników
Optoelektronika
Wyświetlacze w ładowarkach samochodów elektrycznych
Zobacz więcej z tagiem: Produkcja elektroniki
Informacje z firm
Essemtec nagrodzony za innowacyjny system dozowania Tarantula Dual Lane
Gospodarka
Infineon otwiera nowy hub produkcyjny w Tajlandii - strategiczne zwiększenie mocy i odporności łańcucha dostaw
Prezentacje firmowe
Rochester Electronics wprowadza Through Life Support 360™ (TLS360™), aby zwiększyć pewność w zakresie cyklu życia półprzewodników

Zobaczyć obiekt oczami radaru, czyli dlaczego potrzebujemy laboratorium do pomiarów RCS?

Radar postrzega świat inaczej niż człowiek. Zamiast obrazu tworzonego przez światło widzialne rejestruje echo wysłanej fali elektromagnetycznej. Na odpowiedź radarową obiektu wpływają nie tylko jego rozmiary, lecz także kształt, zastosowane materiały, częstotliwość oraz kierunek obserwacji. Dlatego dwa przedmioty o podobnych wymiarach mogą być dla radaru widoczne zupełnie inaczej. Jak zatem sprawdzić, co radar rzeczywiście "widzi"? Służą temu pomiary RCS, prowadzone między innymi w specjalistycznych laboratoriach, które zapewniają kontrolowane i powtarzalne warunki oraz umożliwiają uzyskanie dokładności wymaganej w danym zastosowaniu.
Zapytania ofertowe
Unikalny branżowy system komunikacji B2B Znajdź produkty i usługi, których potrzebujesz Katalog ponad 7000 firm i 60 tys. produktów