


Specyfika projektowania obwodów rigid-flex
W obwodach sztywno-giętkich (rigid-flex) sekcje sztywne, przeznaczone m.in. do montażu podzespołów elektronicznych, są połączone obszarami elastycznymi. Taka konstrukcja pozwala ograniczyć potrzebę stosowania osobnych złączy i przewodów taśmowych, a jednocześnie wymaga uwzględnienia wzajemnego położenia poszczególnych części obwodu po jego zgięciu.
Projektant musi zatem traktować PCB zarówno jako strukturę elektryczną, jak i element mechaniczny. Oprócz przebiegu ścieżek, rozmieszczenia przelotek i pól lutowniczych istotne stają się geometria stref elastycznych, promienie gięcia oraz sposób przejścia między obszarami o różnej sztywności.
Szczególnie wymagającym fragmentem konstrukcji jest granica między częścią sztywną a elastyczną. W tym miejscu zmienia się budowa warstwowa obwodu, a zastosowane materiały i procesy technologiczne narzucają określone ograniczenia projektowe. Ich uwzględnienie na wczesnym etapie pozwala uniknąć konieczności późniejszego modyfikowania geometrii PCB podczas weryfikacji możliwości produkcyjnych (DFM).
Budowa warstwowa i przejście między sekcjami
Dokumentacja technologiczna HONYA przedstawia przykład czterowarstwowego obwodu rigid-flex, podzielonego na trzy obszary oznaczone jako A, B i C. Sekcje A i C są sztywne, natomiast B stanowi łączącą je część elastyczną. Na rysunkach pokazano osobno warstwy wewnętrzne L2 i L3 oraz zewnętrzne warstwy przewodzące.
Taki podział pozwala przeanalizować rozmieszczenie połączeń w poszczególnych obszarach obwodu. Konfiguracja czterowarstwowa stanowi przykład konstrukcyjny, a nie jedyny dostępny wariant technologiczny.
Istotne jest jednoznaczne określenie struktury warstwowej, czyli stack-up. Dokumentacja powinna wskazywać materiały, grubości poszczególnych warstw oraz budowę części sztywnej i elastycznej. Parametry te są potrzebne zarówno do oceny możliwości wykonania obwodu, jak i do określenia jego geometrii po zgięciu.
W obszarach przejściowych szczególnego znaczenia nabiera zachowanie wymaganych odległości między elementami przewodzącymi, otworami a granicą sekcji. Ich wartości zależą od technologii stosowanej przez producenta, dlatego nie należy przenosić reguł projektowych z klasycznych obwodów sztywnych bez wcześniejszej weryfikacji.
Odstępy projektowe i rozmieszczenie otworów
Dokumentacja HONYA rozróżnia wartości zalecane (expectation value) oraz minimalne dopuszczalne (acceptable value). Pierwsze stanowią preferowane wymagania projektowe, natomiast drugie określają wartości, przy których wykonanie danego elementu pozostaje dopuszczalne w określonych warunkach technologicznych.
W przypadku ścieżek prowadzonych w wewnętrznej warstwie części elastycznej zalecana odległość od obrysu płytki wynosi ponad 15 mil (0,38 mm). Producent dopuszcza zmniejszenie jej do 8 mil (0,20 mm), ale wymaga to zastosowania wykrawania lub cięcia laserowego zamiast standardowego frezowania konturu.
Osobne wymagania dotyczą odstępów ścieżek od granicy między sekcjami sztywnymi i elastycznymi. Dla warstw wewnętrznych zalecana odległość wynosi 20 mil (0,51 mm), a minimalna 15 mil (0,38 mm). W przypadku warstw zewnętrznych wartość zalecana pozostaje taka sama, natomiast minimum zmniejsza się do 10 mil (0,25 mm).
Kolejna grupa ograniczeń dotyczy otworów. Ich wymagane odsunięcie zależy od rodzaju otworu, a odległość jest mierzona od jego krawędzi do granicy sekcji. HONYA podaje odrębne parametry dla otworów nieprzelotowych wykonywanych laserowo, przelotek przelotowych oraz otworów metalizowanych i niemetalizowanych.
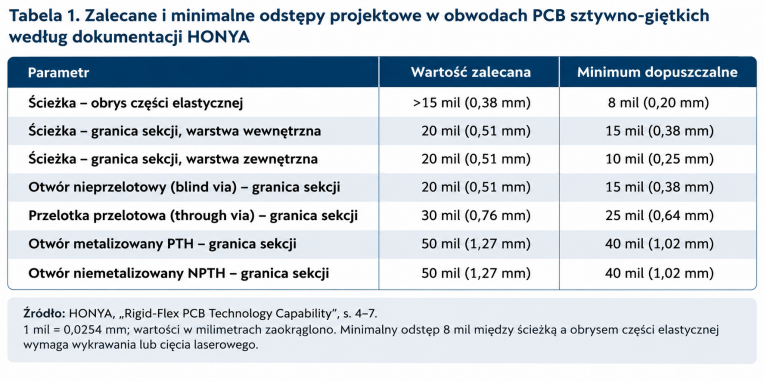
Zestawienie pokazuje, jak istotne jest rozróżnienie typów otworów już na etapie projektowania. W przypadku przelotek przelotowych minimalna odległość od granicy sekcji wynosi 25 mil (0,64 mm), natomiast dla otworów PTH i NPTH jest to 40 mil (1,02 mm). Zalecane wartości są odpowiednio większe.
W praktyce wskazane odległości warto uwzględnić w regułach projektowych narzędzia CAD przed rozpoczęciem rozmieszczania elementów i prowadzenia połączeń. Pozwala to ograniczyć liczbę zmian wymaganych po sprawdzeniu projektu przez producenta.
Należy przy tym pamiętać, że przedstawione wartości odnoszą się do możliwości technologicznych HONYA. Nie stanowią uniwersalnych minimów dla wszystkich producentów obwodów rigid-flex.
Geometria przejścia między częścią sztywną a elastyczną
Oprócz odstępów ścieżek i otworów dokumentacja HONYA określa wymagania dotyczące samej geometrii połączenia sekcji sztywnych z elastycznymi.
Dla przedstawionego na rysunku przedłużenia części elastycznej w obszarze przejścia producent wskazuje zalecany wymiar co najmniej 1,2 mm, przy minimalnej dopuszczalnej wartości 1,0 mm. Parametr ten odnosi się do konkretnej geometrii pokazanej w dokumentacji i nie powinien być interpretowany jako minimalna długość całej sekcji elastycznej.
Znaczenie ma również kształt konturu. W dokumentacji zestawiono przykłady rozwiązań preferowanych i niezalecanych. Wariant preferowany wykorzystuje łagodne, zaokrąglone przejścia między fragmentami obwodu, podczas gdy konstrukcja niezalecana zawiera ostre narożniki.
Geometria części elastycznej musi być ponadto dostosowana do jej docelowego ułożenia. Zbyt krótki odcinek może utrudniać wykonanie wymaganego zgięcia, natomiast nadmierna długość może prowadzić do niepożądanego ułożenia materiału. Dokumentacja HONYA przedstawia oba przypadki oraz przykład preferowanego rozwiązania.
Projektowanie stref gięcia i promień zginania
Jednym z podstawowych parametrów konstrukcyjnych obwodów rigid-flex jest minimalny promień gięcia. Dokumentacja HONYA określa go w odniesieniu do grubości części elastycznej.
Producent podaje dwa współczynniki: dla wariantu oznaczonego jako „Regal” minimalny promień wynosi 12-krotność grubości części elastycznej, natomiast dla wariantu „Flex-R” – 6-krotność tej grubości.
W udostępnionym materiale nie przedstawiono jednak szczegółowych definicji tych oznaczeń ani pełnych warunków stosowania wskazanych wartości. Z tego względu nie należy traktować ich jako uniwersalnych reguł dla wszystkich konstrukcji sztywno-giętkich. Wymagany promień powinien zostać określony dla konkretnego układu warstwowego i uzgodniony z producentem.
Oprócz samego promienia znaczenie ma położenie obszaru zginania względem granicy sekcji sztywnych. Szczególną uwagę należy zwrócić na fragmenty, w których podczas laminacji może występować wypływ żywicy lub materiału wiążącego, np. prepregu.
HONYA zaleca, aby szerokość obszaru wypływu żywicy nie przekraczała 1 mm. Jednocześnie wyraźnie zaznacza, że fragment ten nie może być wykorzystywany do zginania. Oznacza to konieczność uwzględnienia stref przy granicach części sztywnych podczas wyznaczania rzeczywistej długości odcinka przeznaczonego do gięcia. Wymiary nominalne części elastycznej nie powinny być więc jedyną podstawą do określenia miejsca i promienia zgięcia.
W przypadku konstrukcji o ograniczonej przestrzeni montażowej szczególnie istotne jest przekazanie producentowi rysunku przedstawiającego docelowe ułożenie obwodu oraz wymagany promień gięcia.
Maska lutownicza – odstępy i szerokość mostków
W dokumentacji technologicznej HONYA określono również wymagania dotyczące maski lutowniczej. Obejmują one wielkość otwarć maski względem pól lutowniczych, pokrycie pól definiowanych maską oraz minimalne szerokości mostków pozostających pomiędzy sąsiednimi otwarciami.
Minimalny odstęp między krawędzią pola lutowniczego a krawędzią otwarcia maski (solder mask clearance) wynosi 2 mil, czyli około 0,05 mm. Dla pól definiowanych maską lutowniczą (solder mask defined pad) wymagane pokrycie wynosi co najmniej 2 mil.
Osobne ograniczenia dotyczą mostków maski (solder mask dam). HONYA określa ich minimalną szerokość na 3 mil (około 0,08 mm) w przypadku maski zielonej oraz 5 mil (około 0,13 mm) dla maski czarnej.
Różnica ma znaczenie przy projektowaniu obwodów z elementami o niewielkich odstępach między wyprowadzeniami. Zmiana koloru maski może oznaczać konieczność ponownego sprawdzenia, czy przestrzeń pomiędzy sąsiednimi polami pozwala na wykonanie mostka o wymaganej szerokości.
Parametry maski warto zatem uwzględnić już podczas definiowania reguł technologicznych projektu. Szczegółowy zakres ich stosowania w poszczególnych sekcjach obwodu sztywno-giętkiego powinien zostać potwierdzony z producentem.
Materiały, grubości warstw i wykończenie powierzchni
Możliwość wykonania obwodu rigid-flex zależy również od właściwego określenia jego budowy materiałowej. Dokumentacja HONYA wskazuje zakres informacji wymaganych do przygotowania produkcji. Podstawą jest kompletny stack-up, uwzględniający strukturę warstw, grubość całkowitą obwodu oraz dopuszczalne tolerancje. W przypadku konstrukcji sztywno-giętkiej należy osobno określić grubość części sztywnych i elastycznych.
Specyfikacja powinna obejmować także grubość miedzi w warstwach wewnętrznych i zewnętrznych oraz wymagania dotyczące metalizacji ścianek otworów. HONYA wskazuje w tym kontekście otwory przelotowe, nieprzelotowe i zagrzebane.
Kolejnym elementem są wymagania materiałowe, w tym temperatura zeszklenia Tg, ewentualne wymagania dotyczące materiałów bezołowiowych i bezhalogenowych oraz oznaczenia UL, jeżeli są przewidziane dla danego projektu. Dokumentacja obejmuje również wymagania dotyczące maski lutowniczej, w tym jej koloru i rodzaju powierzchni, a także informację, czy przelotki mają być wypełniane.
Osobnego określenia wymaga wykończenie powierzchni. HONYA wymienia m.in. OSP, ENIG oraz soft gold. Wybrana technologia powinna zostać jednoznacznie wskazana w dokumentacji produkcyjnej, wraz z dodatkowymi parametrami, jeżeli są wymagane.
Kompletność tych danych pozwala producentowi ocenić projekt w odniesieniu do określonej konstrukcji, zamiast opierać weryfikację wyłącznie na ogólnym opisie zamawianego obwodu.
Niezawodność i dokumentacja do produkcji
W przypadku obwodów sztywno-giętkich wymagania dotyczące niezawodności powinny być ustalone przed rozpoczęciem produkcji. Ich zakres zależy od przyjętej specyfikacji i warunków przewidzianych dla konkretnego projektu.
Dokumentacja HONYA przedstawia jako przykład badania szoków termicznych według IEC 60068-2-14. Opisuje możliwość określenia warunków testowania, w tym zakresów temperatury i liczby cykli. Nie oznacza to jednak, że takie badania są wykonywane automatycznie dla każdego zamówionego obwodu.
Jeżeli projekt wymaga określonej weryfikacji niezawodności, parametry testów oraz kryteria ich oceny powinny zostać uzgodnione z producentem i uwzględnione w specyfikacji.
Kompletny pakiet dokumentacji produkcyjnej powinien zawierać:
-
Strukturę warstwową (stack-up), z określeniem materiałów, grubości i tolerancji dla sekcji sztywnych oraz elastycznych.
-
Wymagania materiałowe, w tym Tg oraz ewentualne wymagania dotyczące oznaczeń i certyfikacji.
-
Grubości miedzi w warstwach wewnętrznych i zewnętrznych oraz wymagania dotyczące metalizacji otworów.
-
Parametry maski lutowniczej i wykończenia powierzchni.
-
Geometrię stref elastycznych, wymagany promień gięcia oraz docelowe ułożenie obwodu.
-
Zakres wymaganych badań niezawodności, jeżeli są przewidziane.
-
Rysunki mechaniczne pojedynczego obwodu i panelu produkcyjnego w formacie DXF lub DWG.
W dokumentacji HONYA szczególnie podkreślono znaczenie rysunków obwodu i panelu. Pozwalają one jednoznacznie określić kontur płytki, rozmieszczenie sekcji sztywnych i elastycznych oraz geometrię niezbędną do przygotowania produkcji.
Podsumowanie
Projektowanie obwodów PCB sztywno-giętkich wymaga uwzględnienia zależności między strukturą warstwową, geometrią mechaniczną i możliwościami procesu produkcyjnego. Szczególnie istotne są odstępy ścieżek oraz otworów od granicy sekcji, odpowiednio zaprojektowane obszary gięcia i kompletna specyfikacja materiałowa.
Parametry przedstawione w dokumentacji HONYA pokazują, że nawet niewielkie różnice wymiarowe mogą decydować o dopuszczalności określonego rozwiązania technologicznego. Uwzględnienie tych wymagań już na etapie projektowania ogranicza potrzebę późniejszych zmian konstrukcyjnych i ułatwia przygotowanie obwodu do produkcji.
Źródło: HONYA
Więcej na www.honyapcb.eu


